Ağır Sanayi Redüktör Gövdeleri, Planet Taşıyıcıları ve Pinyon Milleri İmalatı
Ağır sanayi sektöründe faaliyet gösteren çimento fabrikaları, madencilik tesisleri, demir-çelik haddehaneleri ve büyük ölçekli konveyör sistemleri, kesintisiz ve yüksek torklu güç aktarım mekanizmalarına ihtiyaç duyar. Bu devasa güç aktarım zincirinin kalbini oluşturan şanzıman sistemleri; aşırı yüklere, dinamik darbelere ve zorlu çevre koşullarına direnebilmek için kusursuz bir imalat sürecinden geçmelidir. Akyavuz Endüstri olarak, bu kritik mekanizmaların en temel yapı taşları olan endüstriyel dişli kutusu gövdeleri, planet taşıyıcılar ve yüksek mukavemetli miller konusunda yüksek hassasiyetli OEM ve fason imalat hizmetleri sunmaktayız.
Ağır Sanayi Redüktör Gövdeleri İmalatı ve Konstrüktif Detaylar
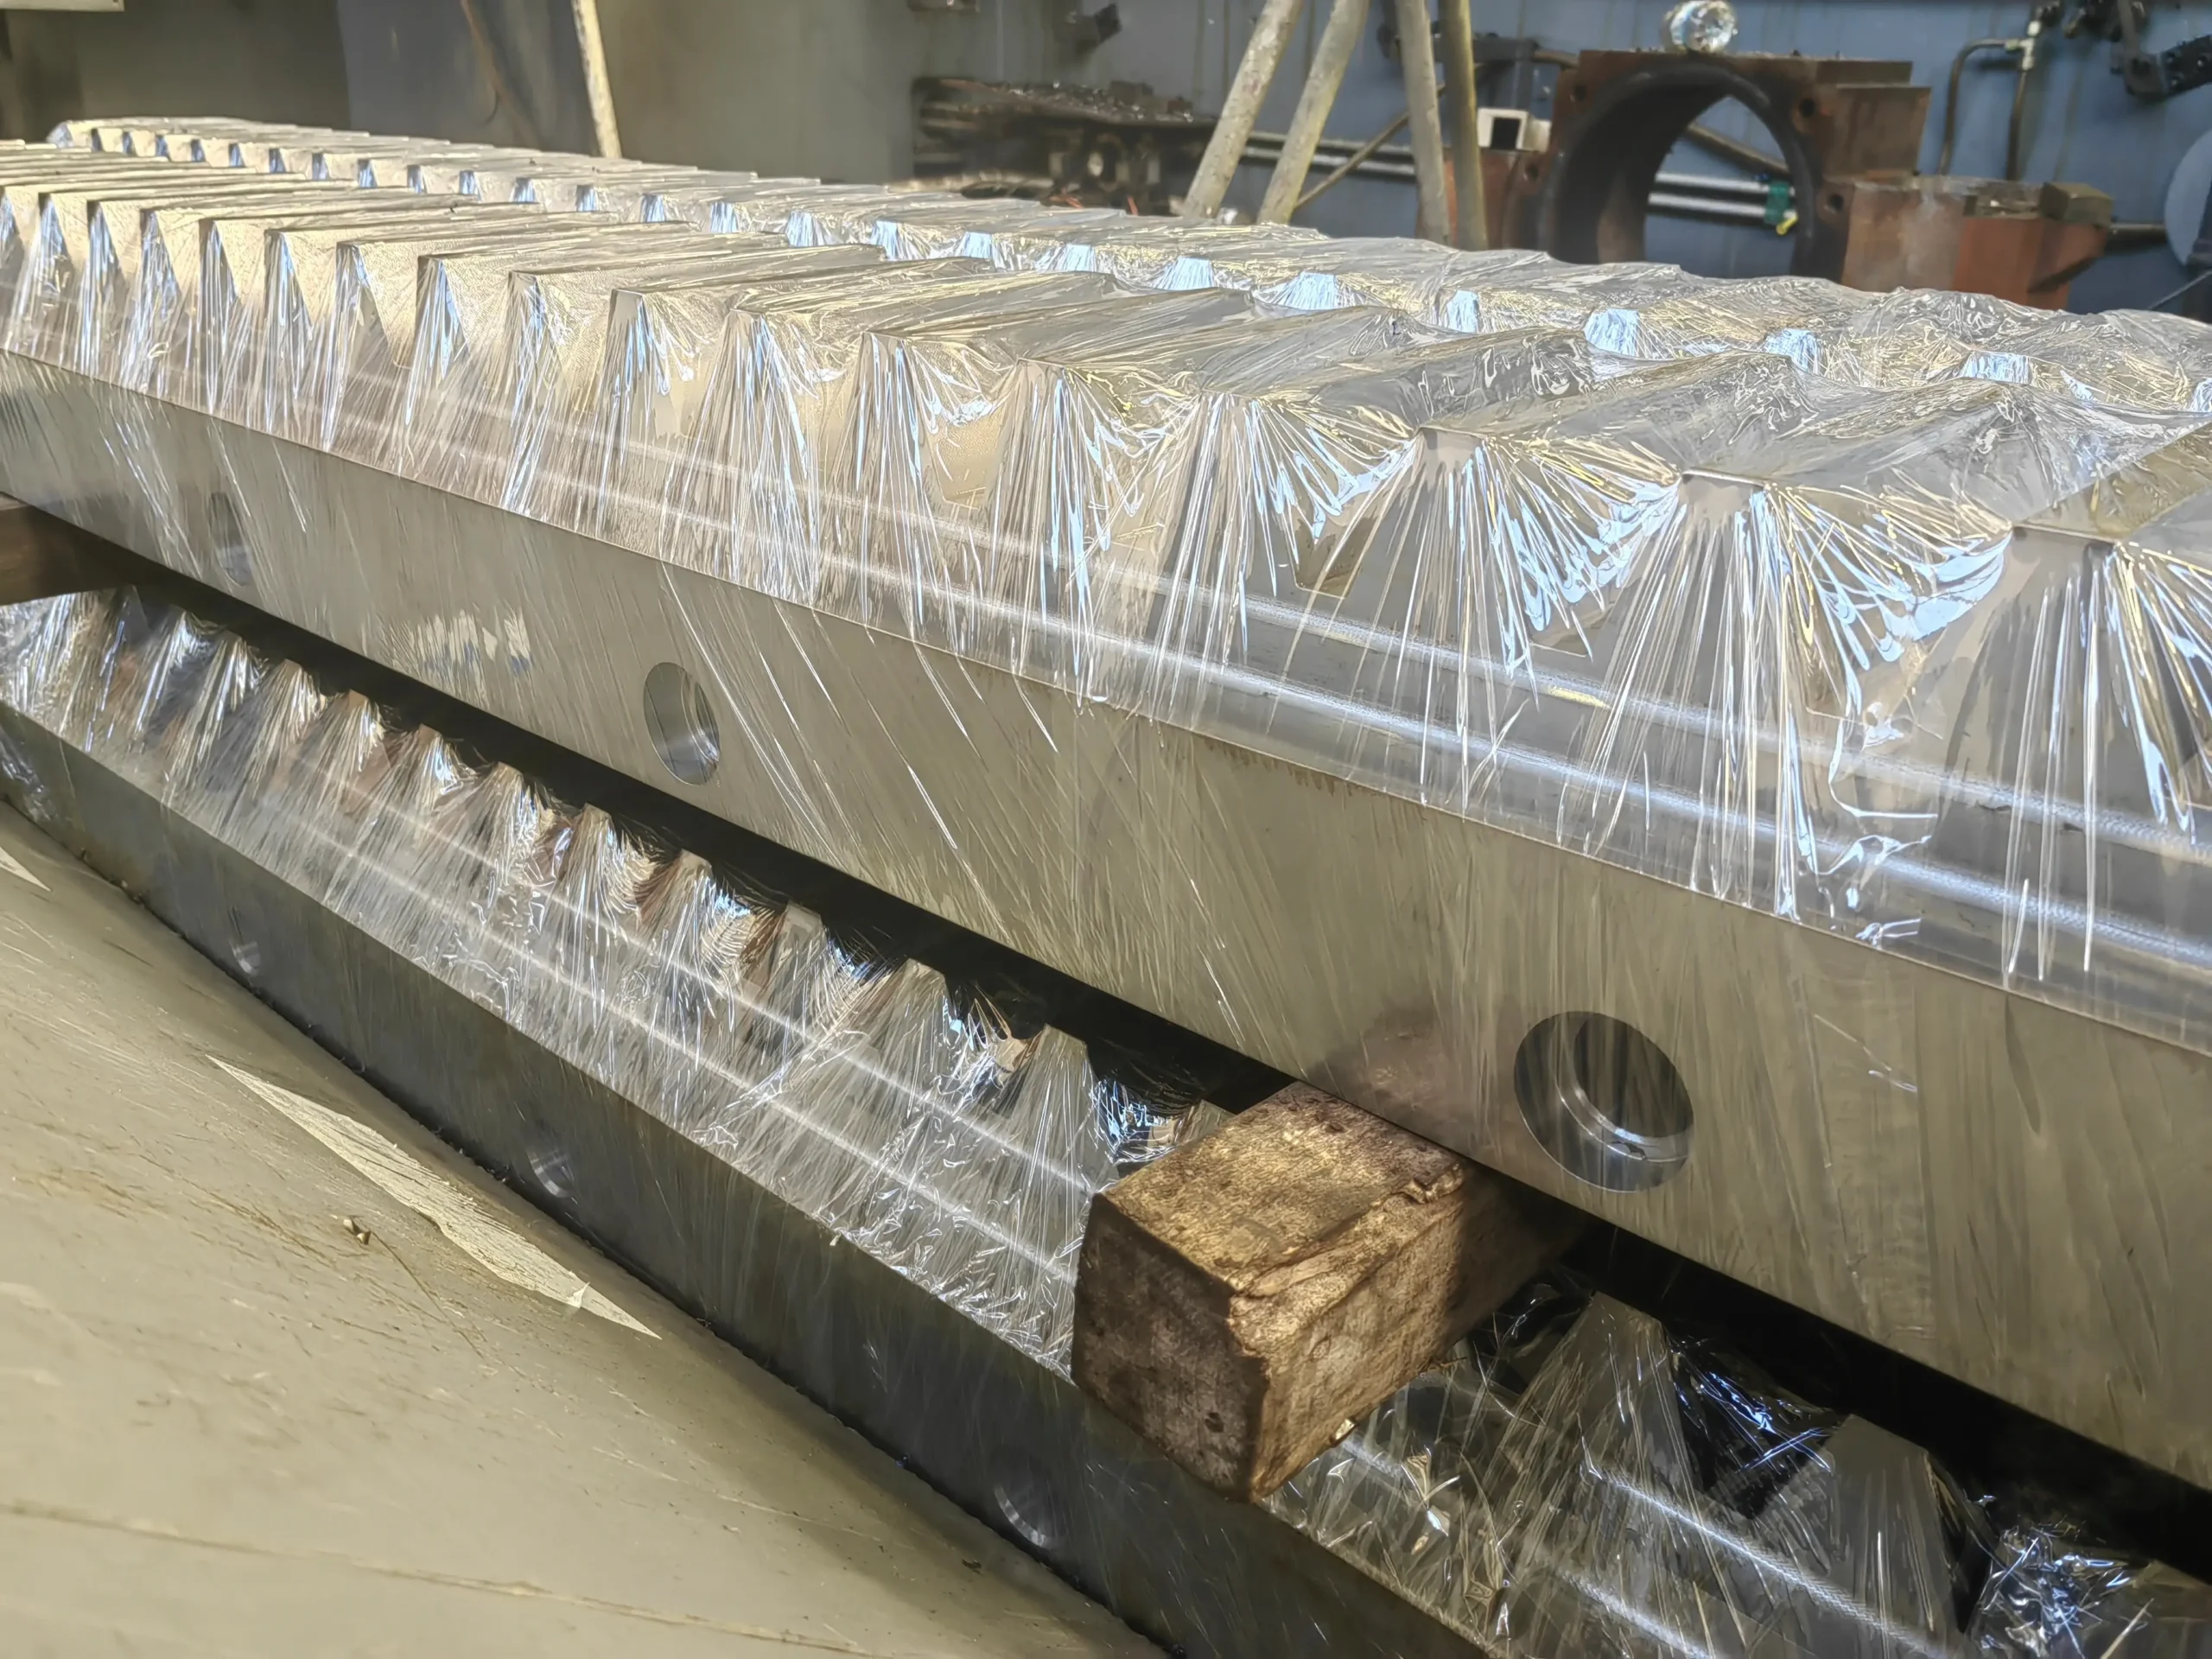
Bir dişli kutusunun ömrünü ve performansını belirleyen en önemli faktörlerden biri, mil eksenlerinin birbirine göre olan paralelliğini ve konum toleranslarını en zorlu çalışma şartlarında bile koruyabilen gövde yapısıdır. Ağır redüktör gövdesi imalatı, genellikle yüksek kaliteli çelik döküm (GS-45, GS-52 gibi) veya yapısal çeliklerin (S355J2 gibi) hassas kaynaklı konstrüksiyon yöntemiyle birleştirilmesiyle başlar.
İmalat adımları ve mühendislik aşamaları şu şekildedir:
- Hammadde ve Kaynak Hazırlığı: Gövde üretiminde kullanılacak levhalar plazma veya lazer kesim ile işlenir. Kaynaklı imalatlarda uluslararası standartlara (EN ISO 3834) uygun olarak sertifikalı kaynakçılar tarafından ön ısıtma süreçleri uygulanarak birleştirme sağlanır.
- Gerilim Giderme Tavlaması: Kaynak ve döküm esnasında malzemenin içyapısında oluşan artık gerilmeleri (stresleri) ortadan kaldırmak amacıyla, parçalar fırınlarda kontrollü sıcaklık rejimlerinde gerilim giderme tavlamasına tabi tutulur. Bu adım, ilerleyen talaşlı imalat operasyonlarında boyutsal kararsızlığın önüne geçmek için hayati önem taşır.
- Büyük CNC İşleme: Tavlama sonrası parçalar, yüksek eksen hassasiyetine sahip CNC borverk ve portal freze tezgâhlarında işlenir. Yataklama çapları, flanş yüzeyleri ve merkezleme yuvaları tek bağlamada işlenerek geometrik toleranslar (diklik, silindirlik ve salgı) minimumda tutulur.
Planet Taşıyıcı İşleme ve Pinyon Mili Üretimi
Yüksek tahvil oranları ve kompakt yapı sağlayan planet redüktör sistemlerinde, dişli grubunu taşıyan komponentlerin rijitliği sistem verimliliğini doğrudan etkiler. Planet taşıyıcı işleme süreçleri, taşıyıcı disklerin üzerindeki eksenler arası toleransların mikron mertebesinde (μm) tutulmasını gerektirir. Pinyon dişlilerin bindiği delik eksenlerinin birbirine ve ana mile olan paralelliği, yükün eşit dağılması için kritik rol oynar.
Gücün çıkışa aktarılmasında veya tahrik milinde kullanılan pinyon mili üretimi ise alaşımlı sementasyon çelikleri (örn. 20NiCrMo2 veya 18CrNiMo7-6) kullanılarak gerçekleştirilir. Bu süreç şu teknik aşamaları kapsar:
- Universal ve CNC tornalarda kaba ve yarı finisaj torna operasyonları.
- Diş açma, azdırma ve dişli tıraşlama (veya taşlama) süreçleri ile diş profili kalitesinin artırılması.
- Yüzey sertliği ve çekirdek tok bahanesini dengelemek için sementasyon ve su verme (ısıl işlem) uygulamaları.
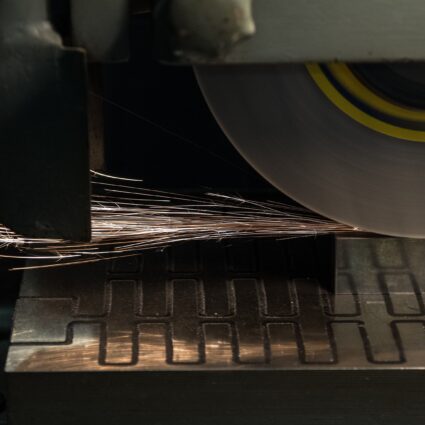
- Taşlama tezgâhlarında yatak boyunlarının ve mil toleranslarının finisajı.
Teknik Kriterler ve Üretim Toleransları Tablosu
Akyavuz Endüstri tesislerinde üretilen kritik redüktör komponentlerinin mühendislik parametreleri ve kalite kontrol sınırları aşağıdaki tabloda özetlenmiştir:
| İmalat Kalemi | Kullanılan Malzeme Grubu | Elde Edilen Yüzey Pürüzlülüğü (Ra) | Tipik Boyutsal Tolerans | Kalite Kontrol Yöntemi |
|---|---|---|---|---|
| Redüktör Gövdeleri | GGG-50 / S355J2 / GS-45 | Ra 1.6 – 3.2 µm | IT7 – IT8 (Yatak Delikleri) | 3D CMM Ölçüm ve Lazer Tarama |
| Planet Taşıyıcılar | 42CrMo4 / Çelik Döküm | Ra 0.8 – 1.6 µm | IT6 – IT7 (Eksenler Arası Paralellik) | Optik Ölçüm ve Portatif CMM |
| Pinyon Milleri | 18CrNiMo7-6 / 20NiCrMo2 | Ra 0.2 – 0.8 µm | IT5 – IT6 (Yatak ve Diş Yüzeyleri) | CNC Salgı Kontrolü ve Manyetik Parçacık |
Kalite Kontrol ve Metroloji Altyapısı
İmalatı tamamlanan her bir parça, sevk edilmeden önce sıkı kalite güvence testlerinden geçirilir. Özellikle büyük tonajlı döküm veya kaynaklı gövdelerde, döküm içi hataların tespiti için ultrasonik test (UT) ve manyetik parçacık testi (MT) gibi NDT (Tahribatsız Muayene) yöntemleri uygulanır. Geniş ölçüm hacmine sahip 3D CMM koordinat ölçüm cihazlarımız sayesinde, karmaşık geometrilere sahip büyük ebatlı parçaların bile tasarıma tam uygunluğu raporlanarak güvence altına alınır.
Akyavuz Endüstri ile Kaliteli Parça ve Ürün İmalatı Çözümleri
Akyavuz Endüstri olarak, modern makine parkurumuz ve tecrübeli mühendislik ekibimizle özel parça imalatı projelerinizde çözüm ortağınız olmaya hazırız. Hemen teknik çizimlerinizi ileterek teklif alınız.