Derin Çekme Sıvama Kalıpları ve Kalıp Zımbaları İmalatı
Endüstriyel Sac Şekillendirmede Derin Çekme ve Sıvama Kalıplarının Kritik Rolü
Modern sac metal işleme endüstrisinde, otomotiv, beyaz eşya, savunma ve havacılık sektörlerinin vazgeçilmez ekipmanları arasında derin çekme kalıpları üretimi ve sıvama kalıbı imalatı ilk sıralarda yer alır. Bu kalıp ve zımba sistemleri, düz metal levhaların akma sınırını aşarak üç boyutlu, dikişsiz ve yüksek mukavemetli formlara dönüştürülmesini sağlar. Pres hatlarında doğrudan hidrolik ve eksantrik preslere monte edilen bu parçalar; karmaşık geometrili gövdelerin, yakıt depolarının, mutfak gereçlerinin ve endüstriyel tüplerin seri ve hatasız bir şekilde üretilmesine olanak tanır. Üretim süreçlerinde kullanılan kalıp zımbası imalatı ise, kesme ve form verme operasyonlarında mikron düzeyindeki toleransların korunmasında kritik bir rol oynar.
Yüksek Hassasiyetli Parça İmalatı ve İşleme Adımları
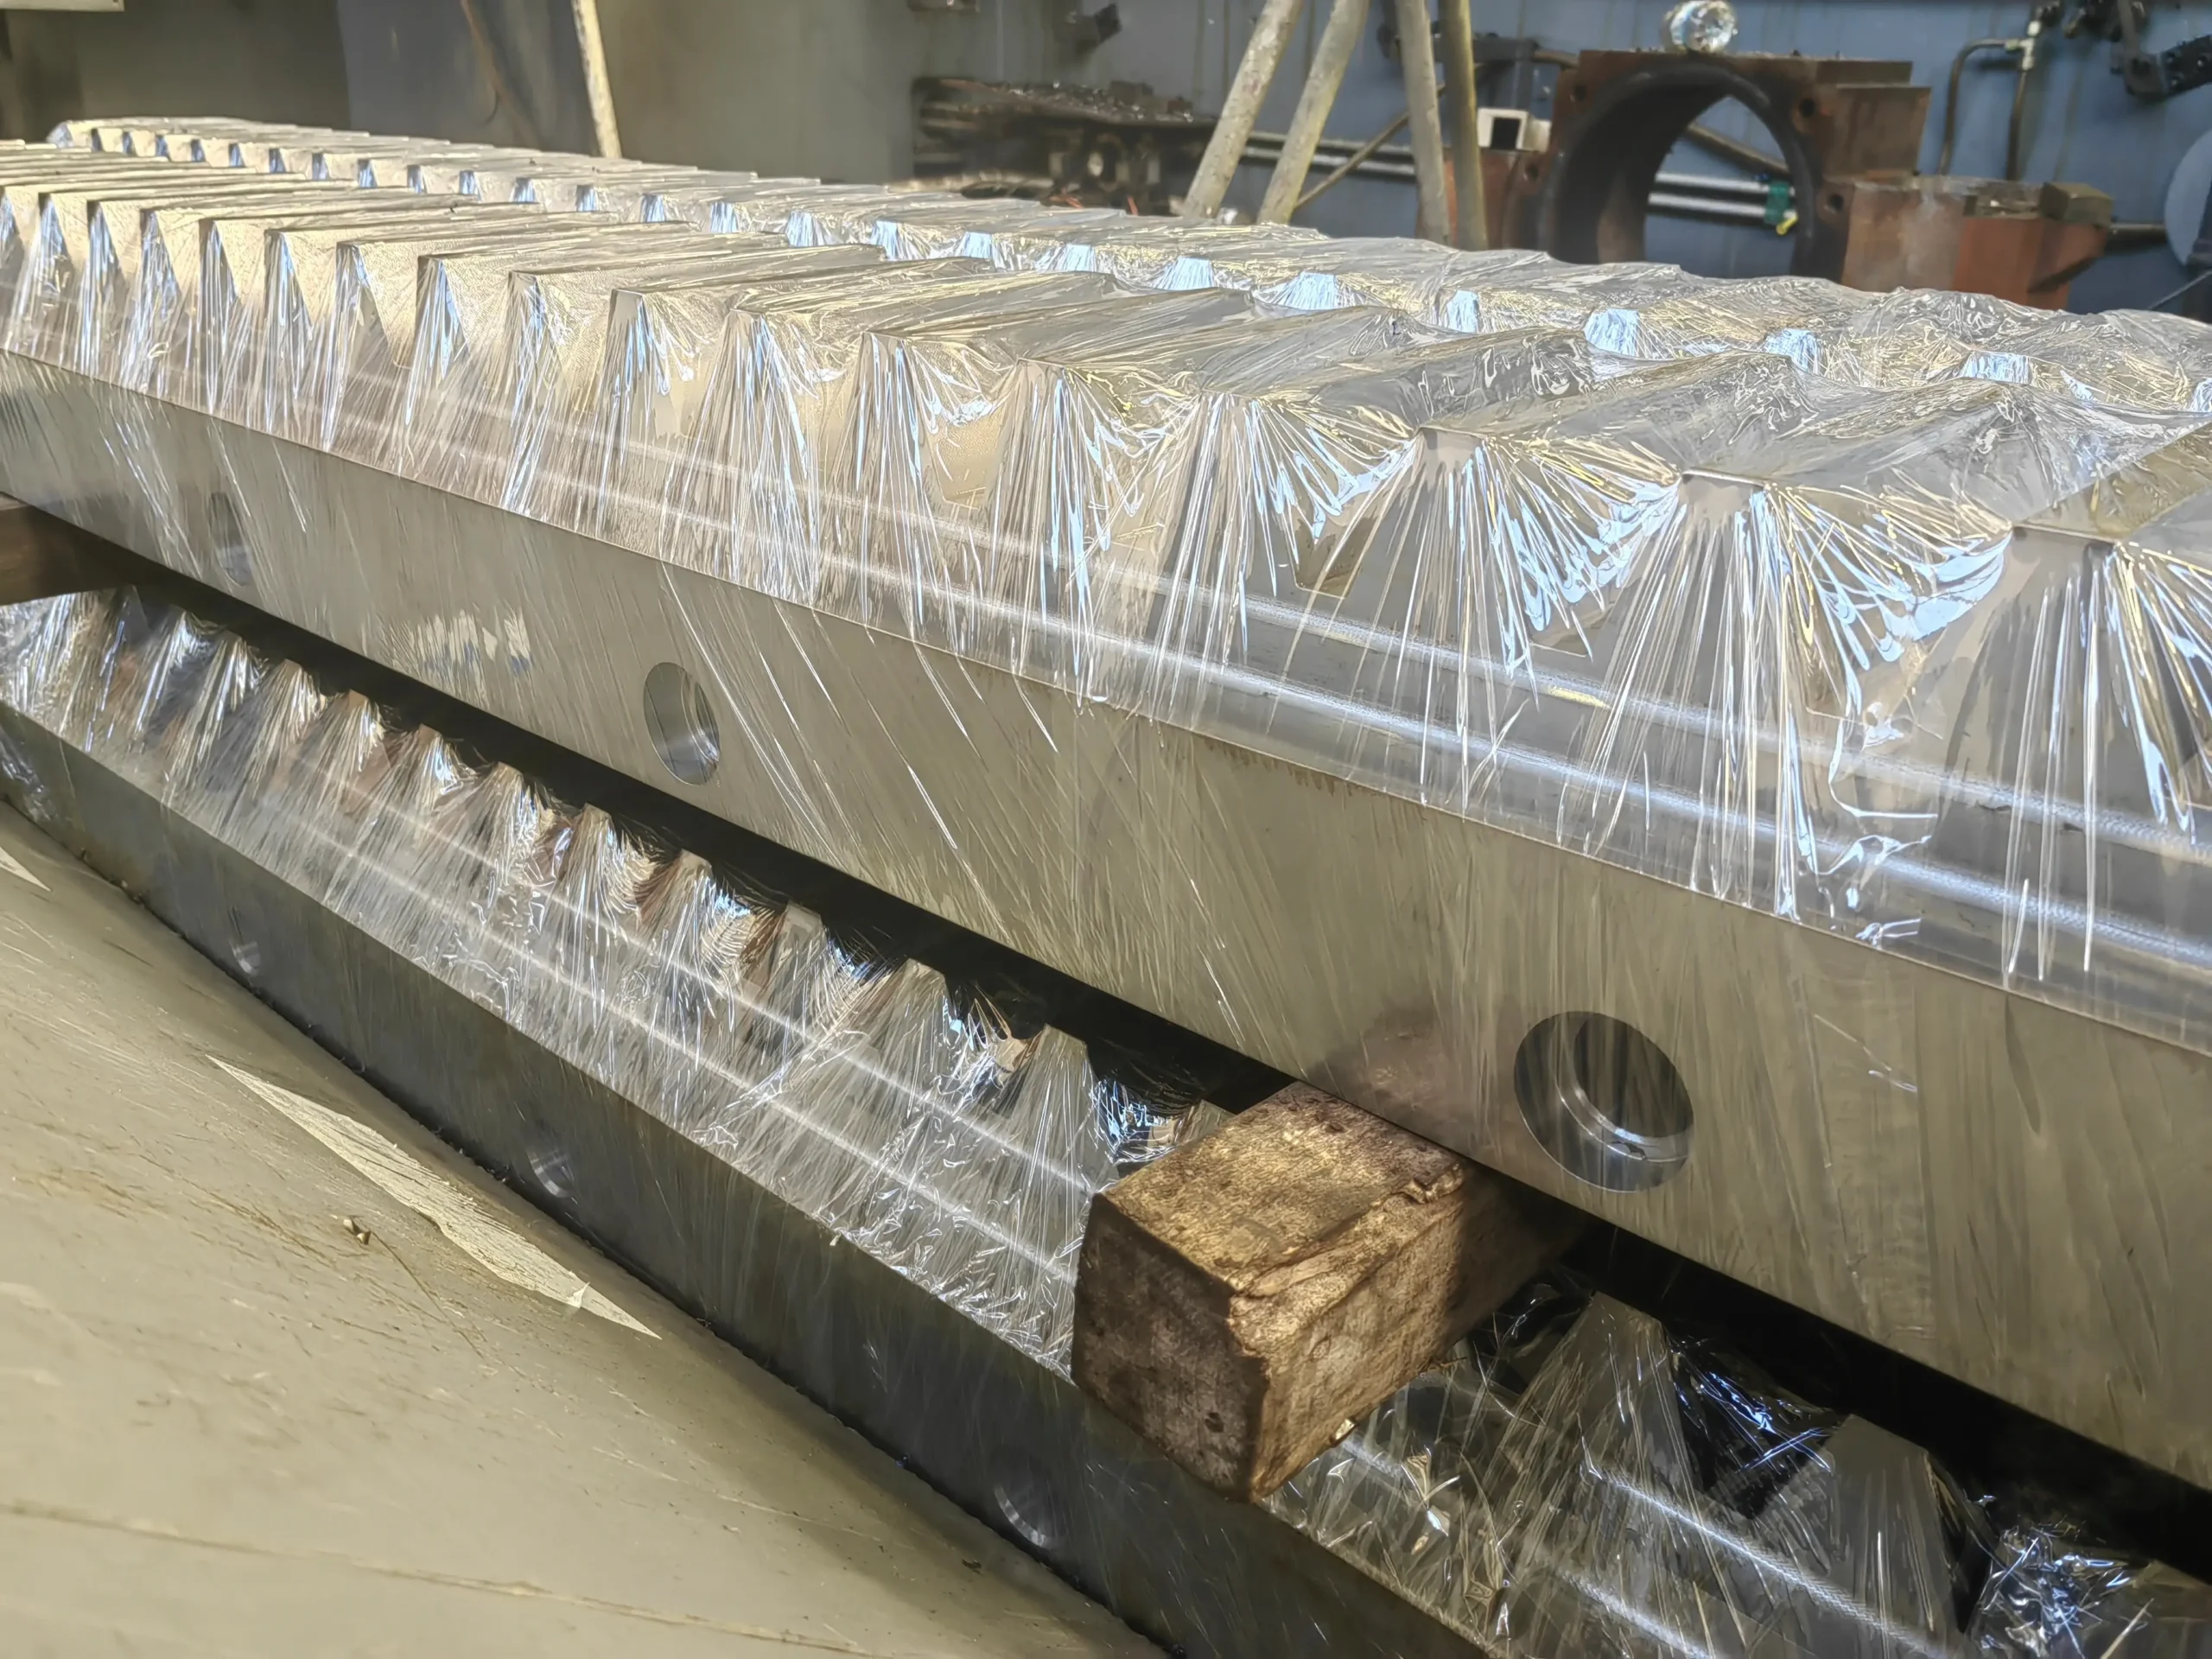
Dayanıklı ve uzun ömürlü bir takım çeliği parçasının imalatı, hammadde seçiminden son kalite kontrole kadar titizlikle yönetilen mühendislik adımlarını gerektirir. Akyavuz Endüstri tesislerinde gerçekleştirilen metal sıvama kalıpları ve form zımbaları imalat süreçleri şu aşamalardan oluşur:
- Hammadde Hazırlığı ve Malzeme Seçimi: İş yüküne ve aşınma direncine uygun olarak 1.2379 (D2), 1.2344 (H13) veya toz metalurjisi (PM) çelikleri seçilir.
- Kaba Talaşlı İmalat ve Gerilim Giderme: Dövme bloklar üzerinde yapılan kaba işleme sonrasında, iç gerilmeleri almak üzere kontrollü atmosfer fırınlarında gerilim giderme tavlaması uygulanır.
- CNC İşleme Operasyonları: Büyük ebatlı kalıp gövdeleri CNC portal freze ve borverk tezgâhlarında işlenirken, zımbalar yüksek devirli CNC torna ve dik işleme merkezlerinde hassas toleranslarla şekillendirilir.
- Isıl İşlem Uygulamaları: Aşınma direncini artırmak amacıyla vakum fırınlarında sertleştirme ve temperleme işlemleri yapılarak 58-62 HRC hedef sertlik değerlerine ulaşılır.
- Hassas Taşlama ve Polisaj: Kalıp çalışma yüzeylerinde kusursuz yüzey kalitesi elde etmek için silindirik taşlama, yüzey taşlama ve el polisajı uygulanır.
Teknik Parametreler ve Boyutsal Toleranslar
Kalıp ömrünün artırılması ve hatasız parça çıkışı sağlanması için imalat esnasında uygulanan teknik kriterler aşağıda özetlenmiştir:
| İmalat Parametresi | Teknik Değer / Kriter | Kalite Kontrol Yöntemi |
|---|---|---|
| Boyutsal Toleranslar | ±0.005 mm ile ±0.01 mm arası | 3D CMM Ölçüm Cihazı |
| Yüzey Pürüzlülüğü (Ra) | Ra ≤ 0.2 µm (Çalışma yüzeyleri) | Optik Yüzey Pürüzlülük Ölçer |
| Malzeme Sertliği | 58 – 62 HRC | Rockwell Sertlik Testi |
| İşleme Kapasitesi | Ø2500 mm çapa kadar kalıp işleme | Lazer Takip ve Kalibrasyon |
Akyavuz Endüstri ile Kaliteli Parça ve Ürün İmalatı Çözümleri
Akyavuz Endüstri olarak, modern makine parkurumuz ve tecrübeli mühendislik ekibimizle özel parça imalatı projelerinizde çözüm ortağınız olmaya hazırız. Geniş fason işleme ve OEM üretim kapasitemiz sayesinde, en karmaşık geometrili takımları bile uluslararası kalite standartlarında üretiyoruz. Hemen teknik çizimlerinizi ileterek teklif alınız.