Maden Kırıcı Çeneleri, Kırıcı Rotorları ve Aşınma Plakaları İmalatı
Madencilik ve Agrega Sektöründe Ağır Hizmet Tipi Parça İmalatı
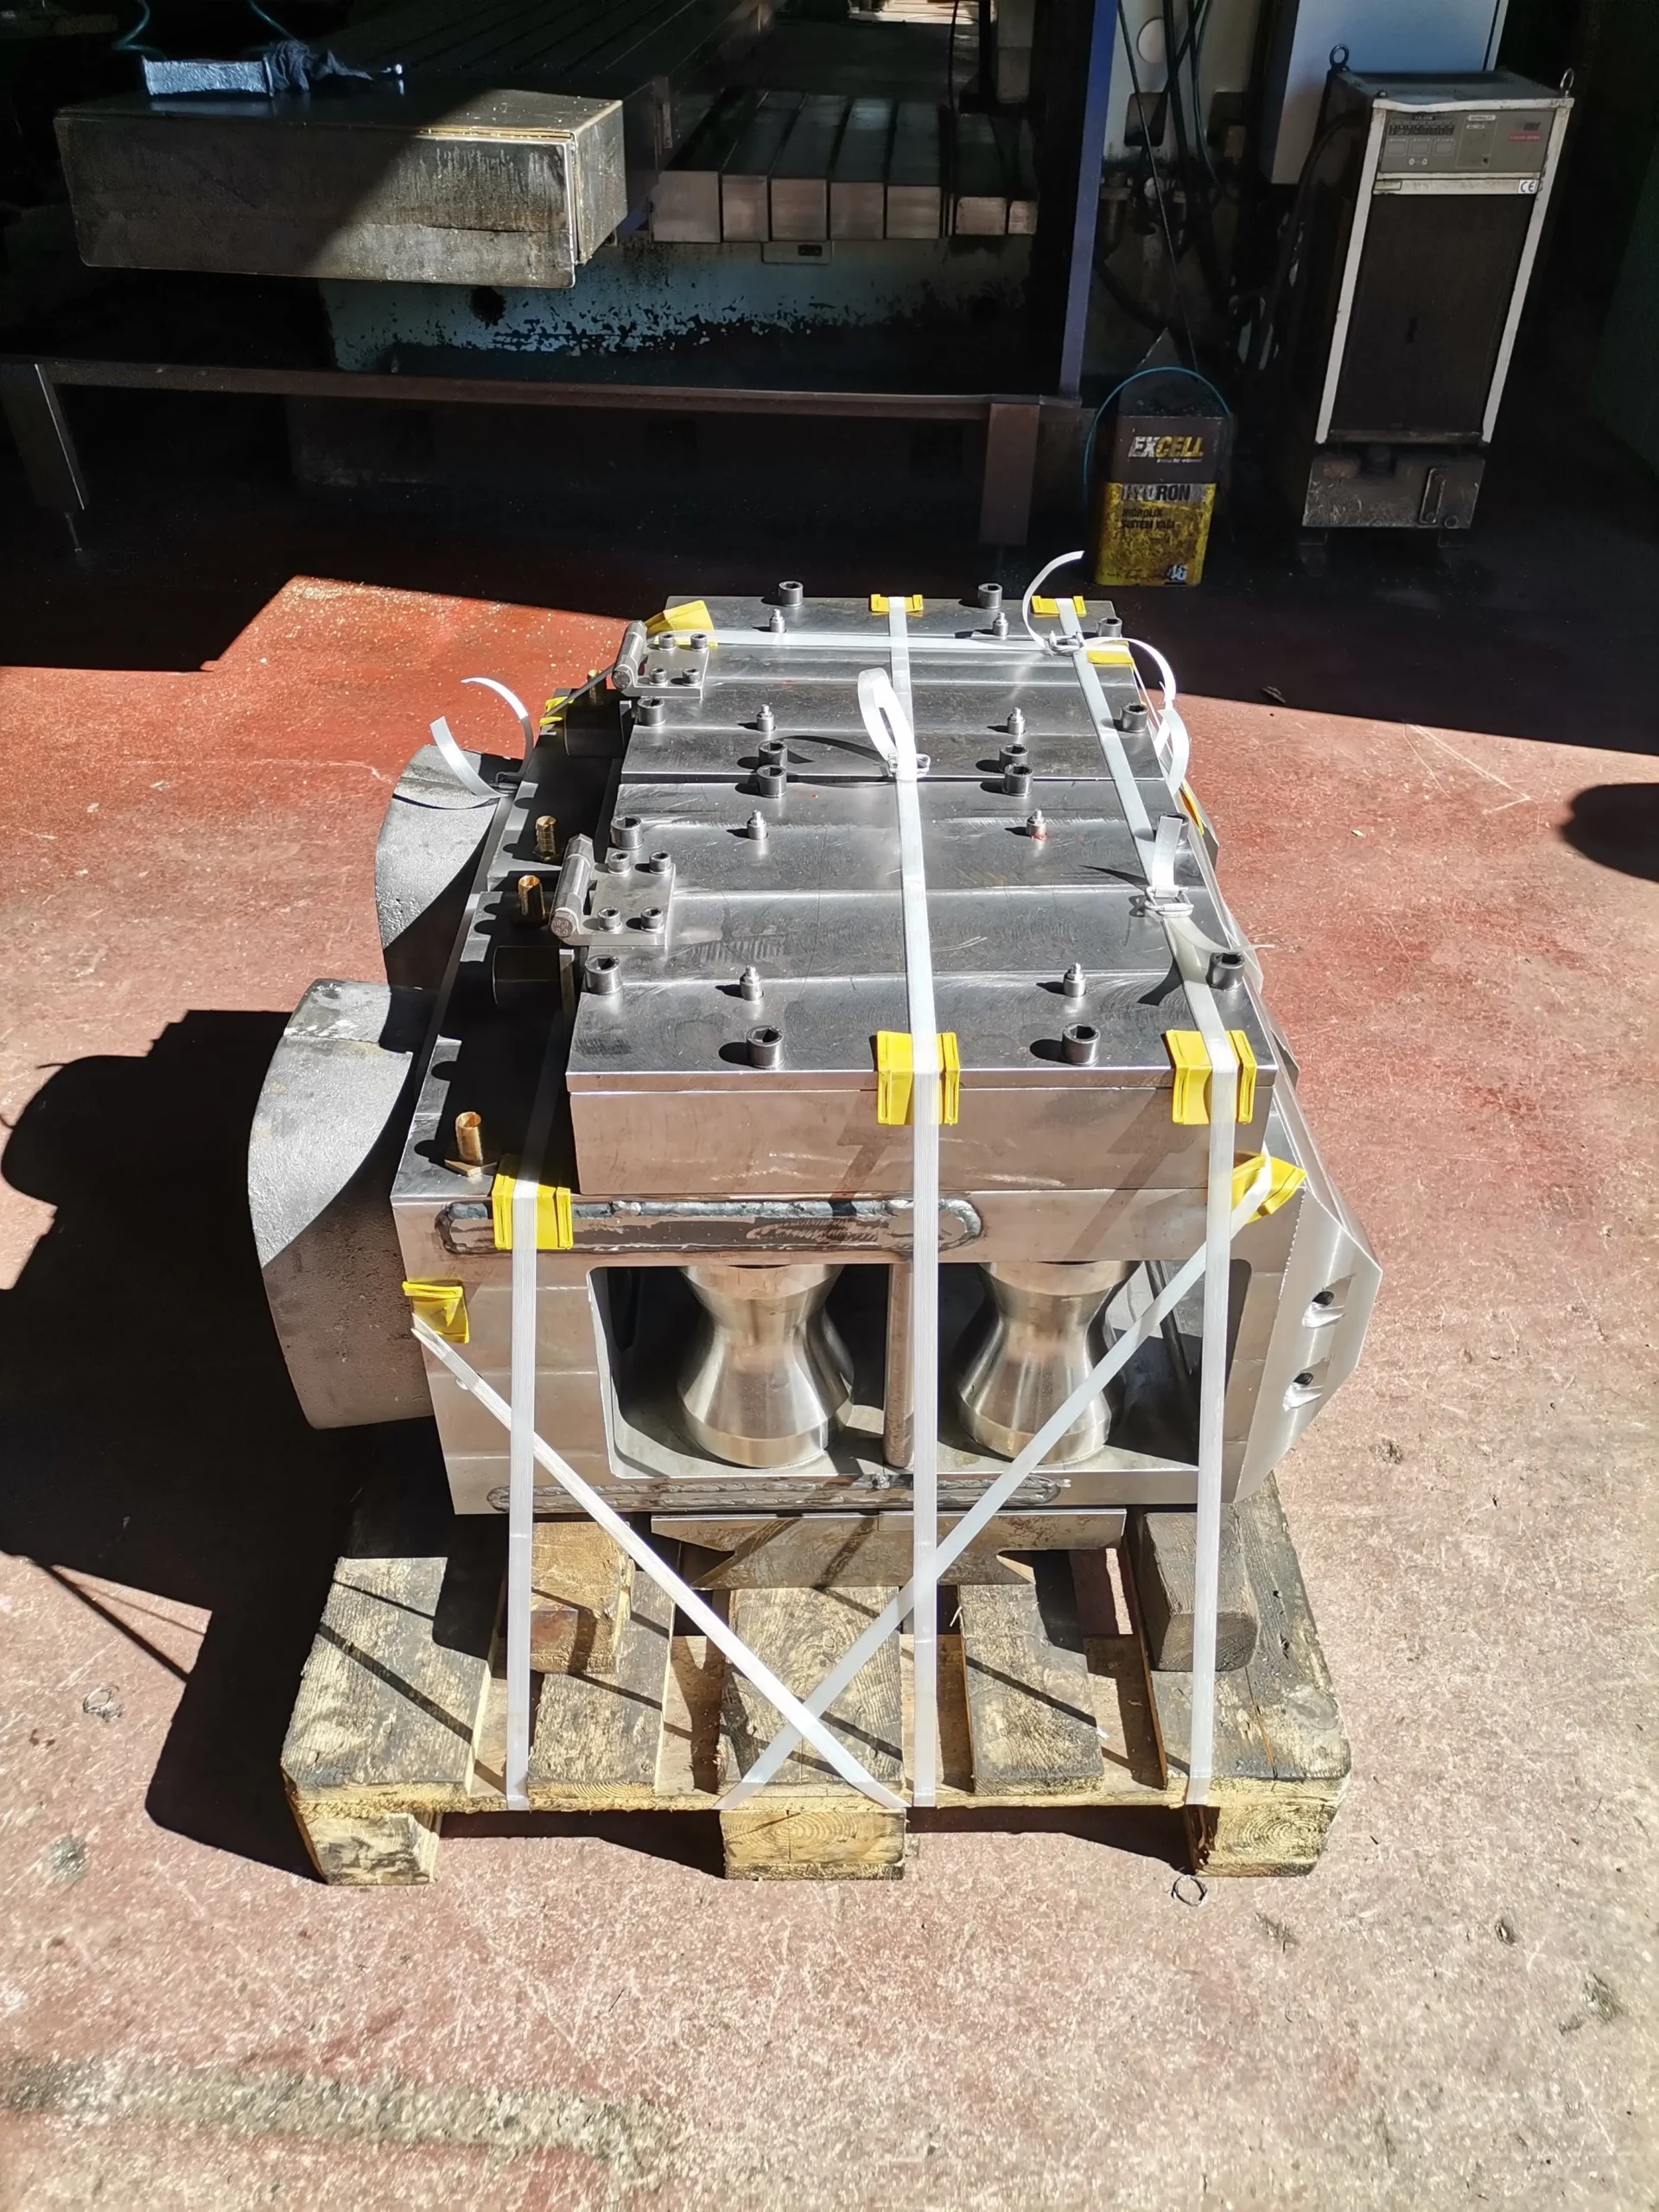
Madencilik, taş ocağı ve geri dönüşüm tesislerinde kullanılan kırıcı sistemleri, yüksek darbe, aşındırıcı malzeme akışı ve sürekli mekanik stres altında çalışır. Bu endüstriyel tesislerin operasyonel sürekliliğini sağlayan en kritik unsurlar, doğru malzeme seçimi ve kusursuz işçilikle üretilen aşınma elemanlarıdır. Akyavuz Endüstri olarak, çeneli kırıcılardan darbeli kırıcı rotorlarına kadar geniş bir yelpazede yüksek performanslı endüstriyel bileşenler üretiyoruz. Konkasör yedek parça imalatı alanındaki uzmanlığımız, en zorlu çalışma koşullarında bile maksimum dayanıklılık ve minimum duruş süresi vadeder.
Kritik Kırıcı Bileşenlerinin İşlevleri ve Montaj Yerleri
Kırıcı sistemlerinde kullanılan her bir parça, malzemenin boyutsal küçültülme sürecinde farklı mekanik yüklere maruz kalır. Bu bileşenlerin tasarımı ve montaj konumları, tesisin genel verimliliğini doğrudan etkiler:
- Çene Plakaları: Çeneli kırıcıların hareketli ve sabit gövdelerine monte edilir. Malzemenin ilk kırılma aşamasında doğrudan sıkıştırma ve kesme kuvvetine maruz kalır.
- Kırıcı Rotorları ve Milleri: Darbeli (impactor) kırıcıların kalbini oluşturur. Yüksek devirlerde dönerek malzemeye kinetik enerji aktarır ve malzemenin kırılma odasında parçalanmasını sağlar.
- Aşınma Plakaları: Gövde içi akışkan hatlarında, şütlerde ve rotor çevresinde malzeme temasının yoğun olduğu noktalarda ana gövdeyi korumak üzere cıvatalı veya kaynaklı olarak konumlandırılır.
İleri Mühendislik ve Hassas İmalat Adımları
Kaliteli bir kırıcı bileşeninin üretimi, hammadde seçiminden son kalite kontrol aşamasına kadar disiplinli bir mühendislik süreci gerektirir. Fabrikamızda uygulanan imalat adımları şunlardır:
- Hammadde Hazırlığı ve Döküm/Konstrüksiyon: Alaşımlı çelikler, manganezli çelikler (Hadfield çeliği) veya yüksek mukavemetli aşınma sacları titizlikle seçilir. Gereksinim duyulan form için hassas döküm veya kaynaklı konstrüksiyon yöntemleri uygulanır.
- Gerilim Giderme Tavlaması: Kaynaklı veya döküm sonrası parçalarda oluşan iç gerilmeleri yok etmek, boyutsal kararlılık sağlamak amacıyla kontrollü ısıl işlem fırınlarında gerilim giderme tavlaması yapılır.
- CNC İşleme Operasyonları: Büyük ebatlı parçalar; yüksek rijitliğe sahip CNC borverk, portal freze ve CNC torna tezgahlarında işlenir. Özellikle kırıcı çene imalatı sırasında yataklama yüzeylerinin ve cıvata deliklerinin tam ekseninde işlenmesi hayati önem taşır.
- Dinamik Balanslama: Yüksek devirle dönen kırıcı rotor mili üretimi süreçlerinde, işleme sonrasında yüksek hızlı dinamik balans alma testleri uygulanarak merkezkaç kuvvetlerinden kaynaklanacak vibrasyonlar önlenir.
Teknik Parametreler, Toleranslar ve Kalite Kontrol
Aşırı yük altında çalışan bu parçaların imalatında mikron seviyesindeki hassasiyetler bile sistem ömrünü doğrudan etkiler. Örneğin, Hardox kırıcı aşınma plakası uygulamalarında delik eksen toleransları ve havşalama açıları montaj sırasında sıkışmaları önleyecek şekilde işlenir. Yüzey pürüzlülükleri (Ra) yataklama bölgelerinde optimize edilir.
| Parça Adı | Malzeme Kalitesi | İşleme Toleransı | Yüzey Pürüzlülüğü (Ra) |
|---|---|---|---|
| Çene Plakaları | GX120Mn12 / GX120MnCr18 | ± 0.20 mm | Ra 3.2 µm |
| Rotor Milleri | 42CrMo4 Islah Çeliği | ± 0.02 mm | Ra 0.8 µm |
| Aşınma Plakaları | Hardox 450 / 500 | ± 0.50 mm | Ra 6.3 µm |
Tüm imalat adımları, 3D CMM (Koordinat Ölçüm Cihazı) ve tahribatsız muayene (NDT) yöntemleri olan ultrasonik ve penetrant testleri ile doğrulanarak raporlanır.
Akyavuz Endüstri ile Kaliteli Parça ve Ürün İmalatı Çözümleri
Akyavuz Endüstri olarak, modern makine parkurumuz ve tecrübeli mühendislik ekibimizle özel parça imalatı projelerinizde çözüm ortağınız olmaya hazırız. Hemen teknik çizimlerinizi ileterek teklif alınız.