Endüstriyel Makine Şase İmalatı & CNC Şase İşleme
İMALATLARIMIZ
Endüstriyel Makine Şase İmalatı & CNC Şase İşleme
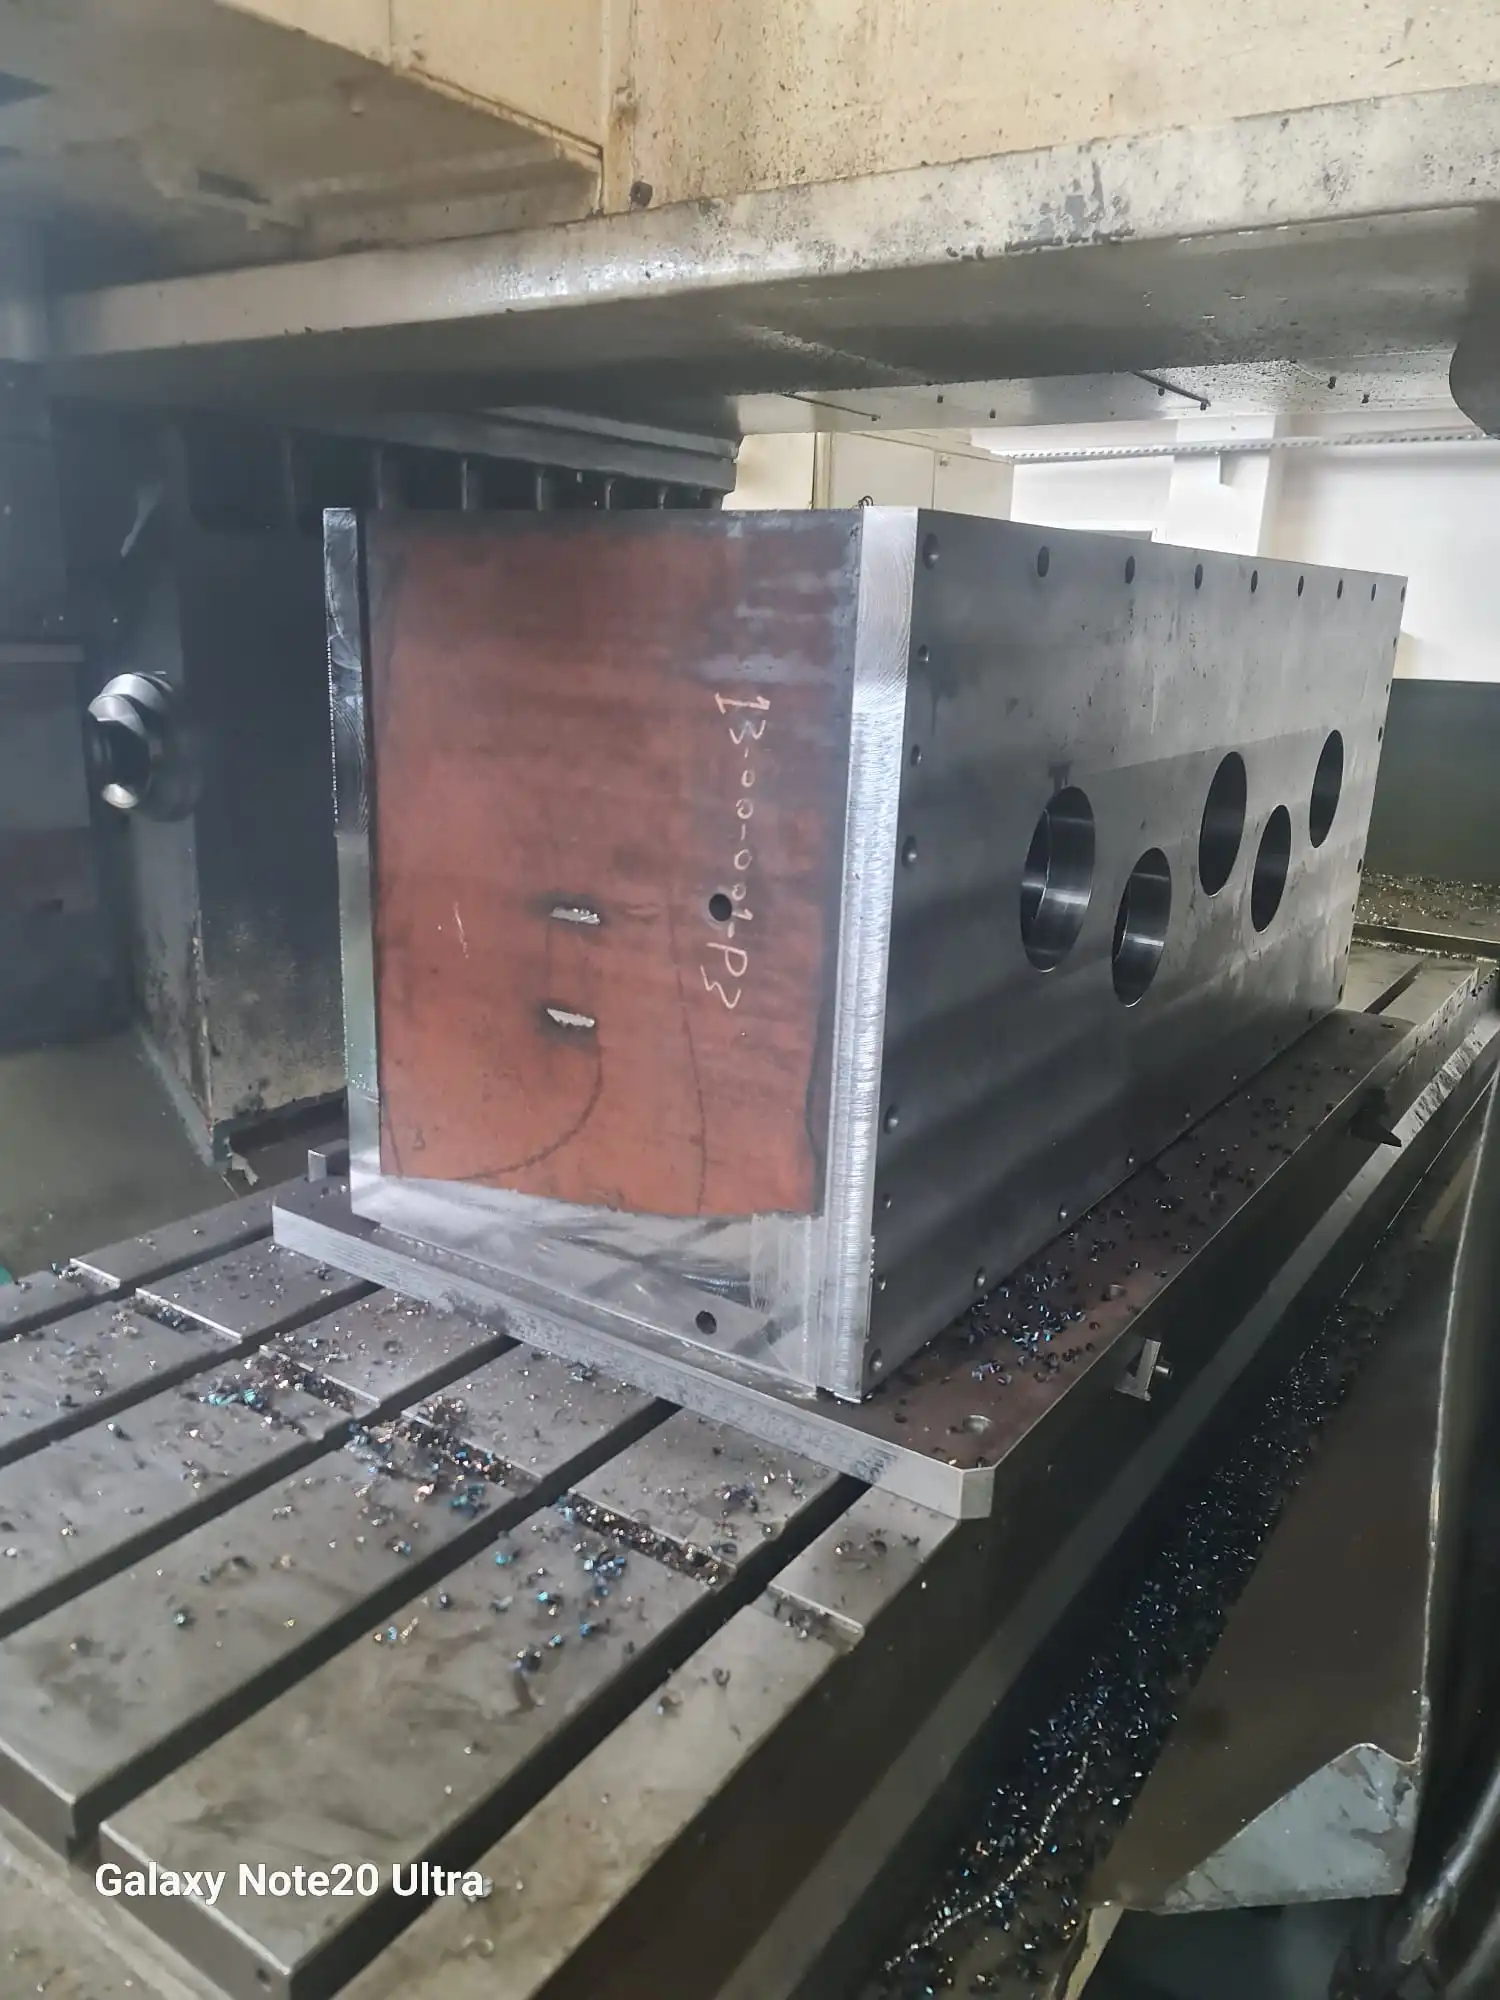
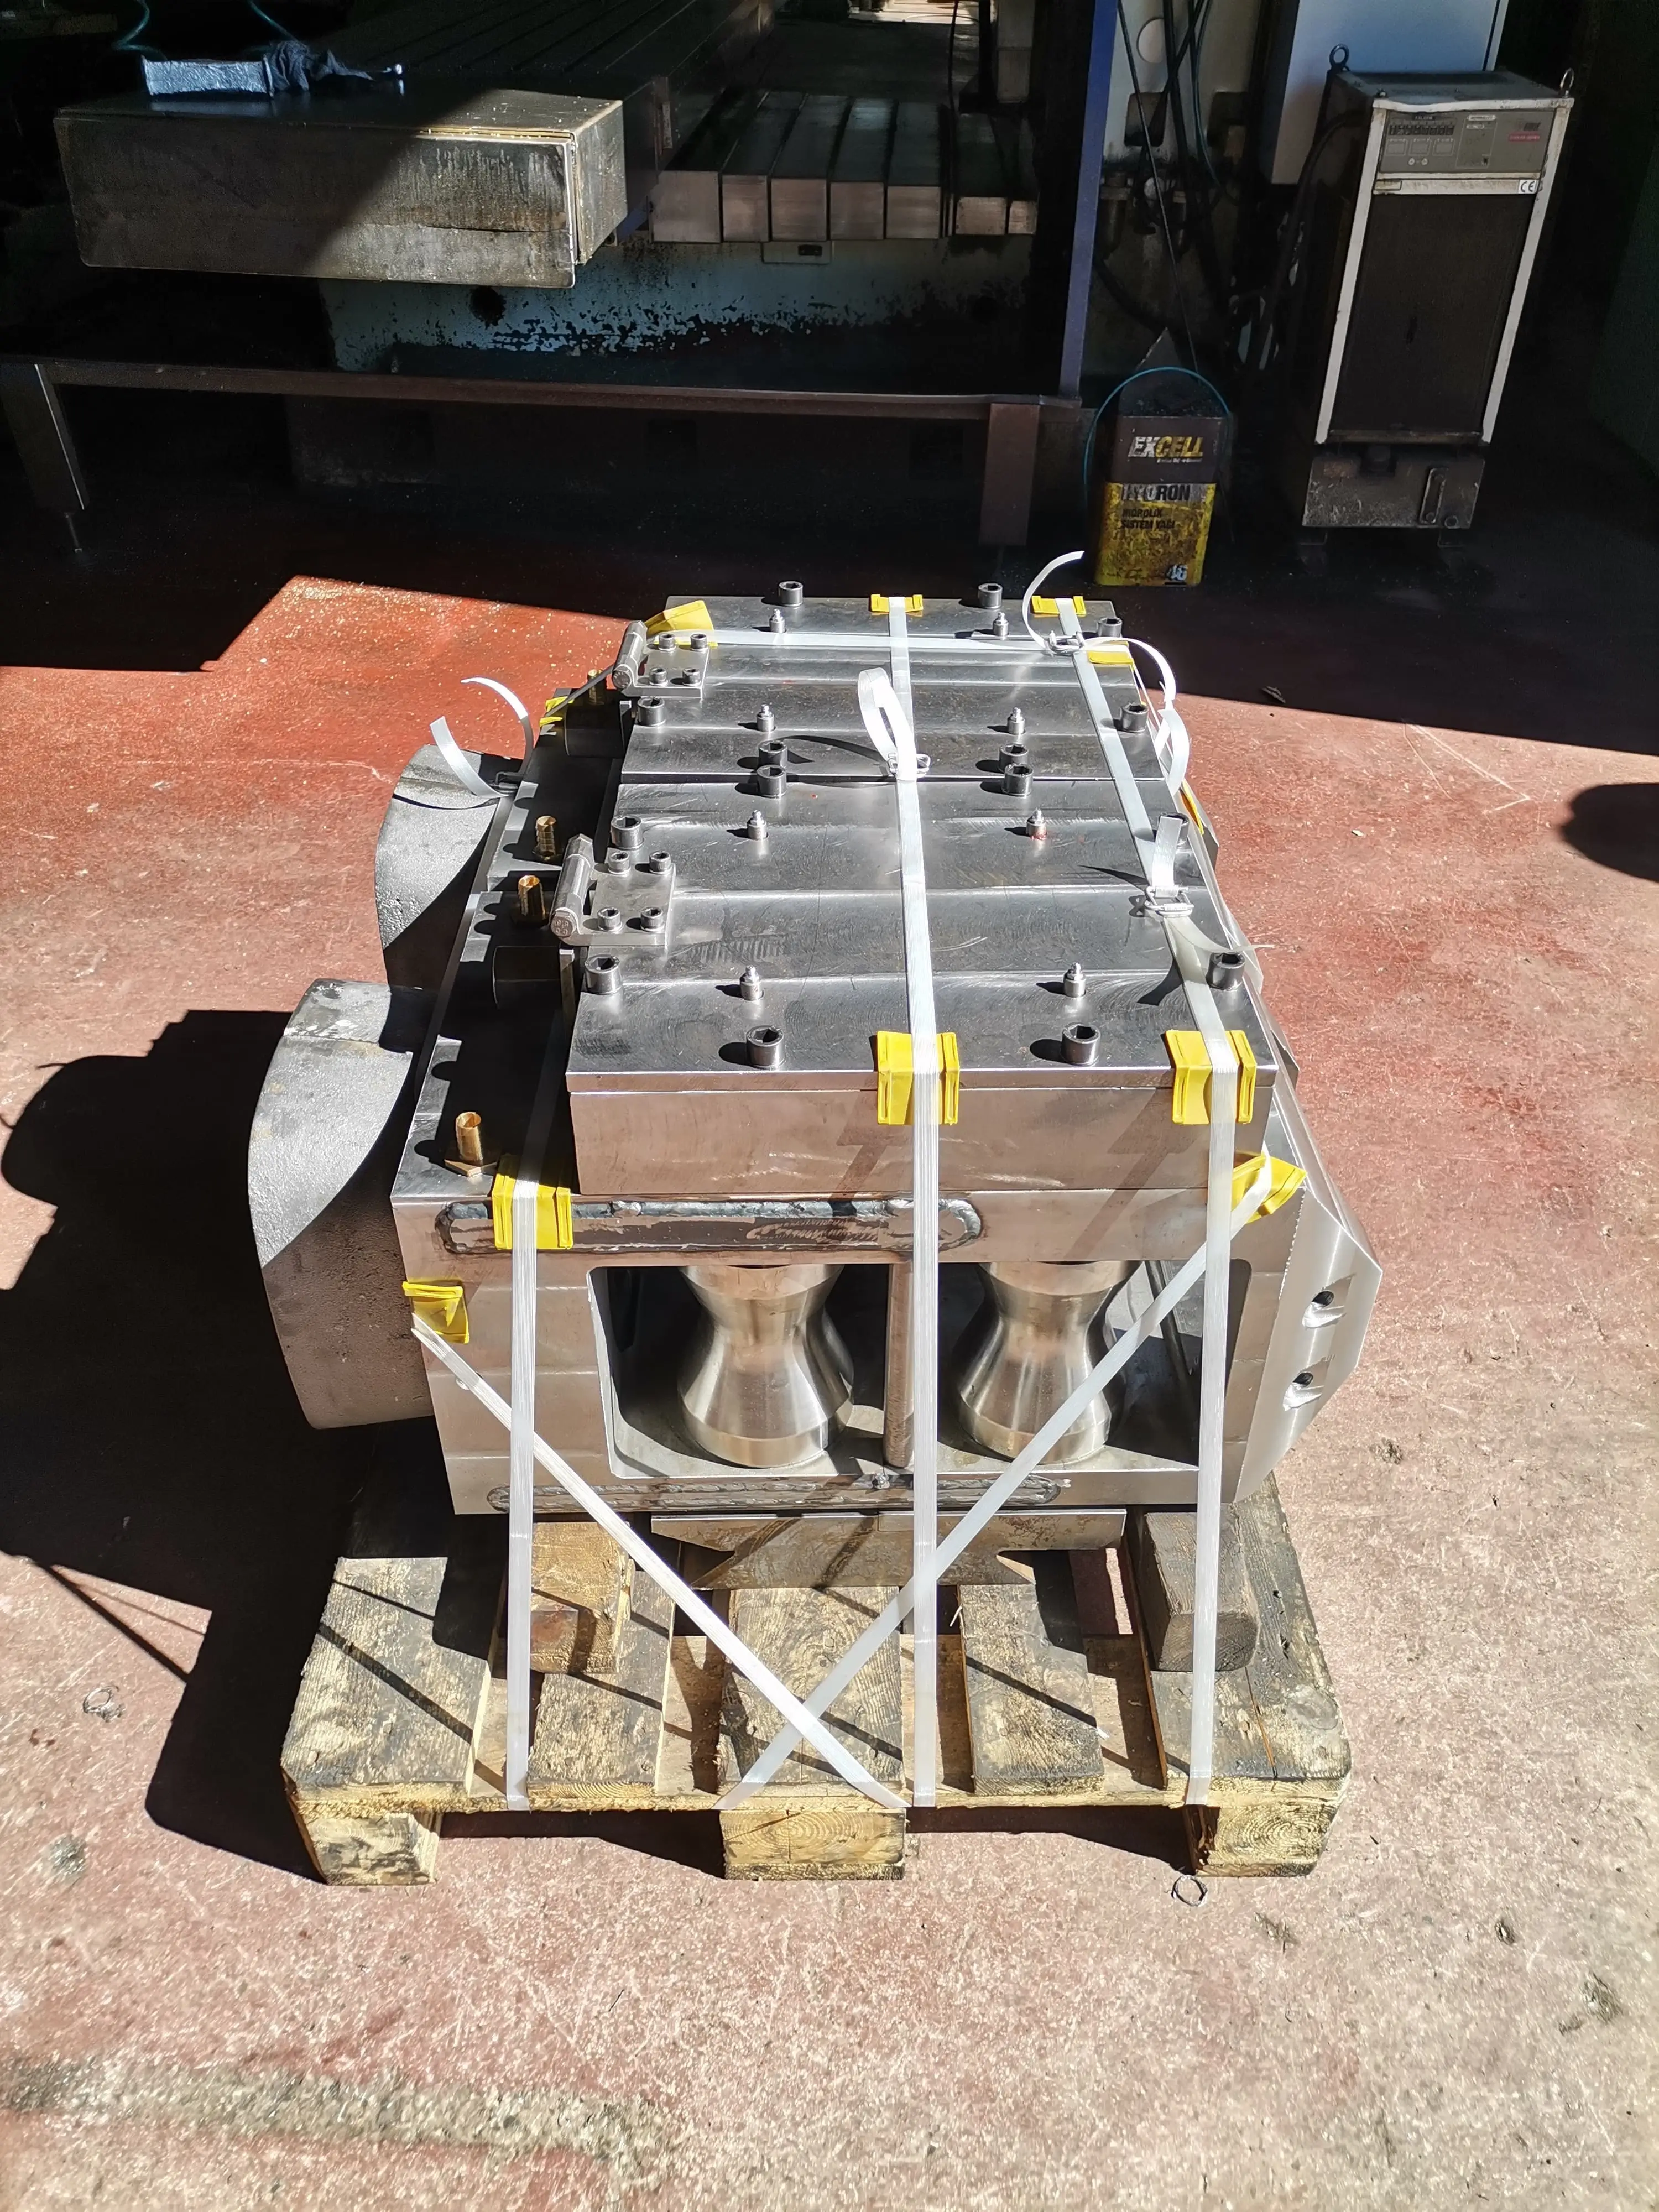
Akyavuz Endüstri olarak, ağır sanayi makineleri, hidrolik ve mekanik pres gövdeleri, köprü tipi işleme merkezleri yatakları ve otomasyon hatları için mikron hassasiyetli büyük ebatlı kaynaklı şase imalatı ve fason CNC talaşlı işleme çözümleri sunuyoruz.
İMALATLARIMIZ
Büyük Ebatlı Kaynaklı Makine Gövde & Şase İmalatı
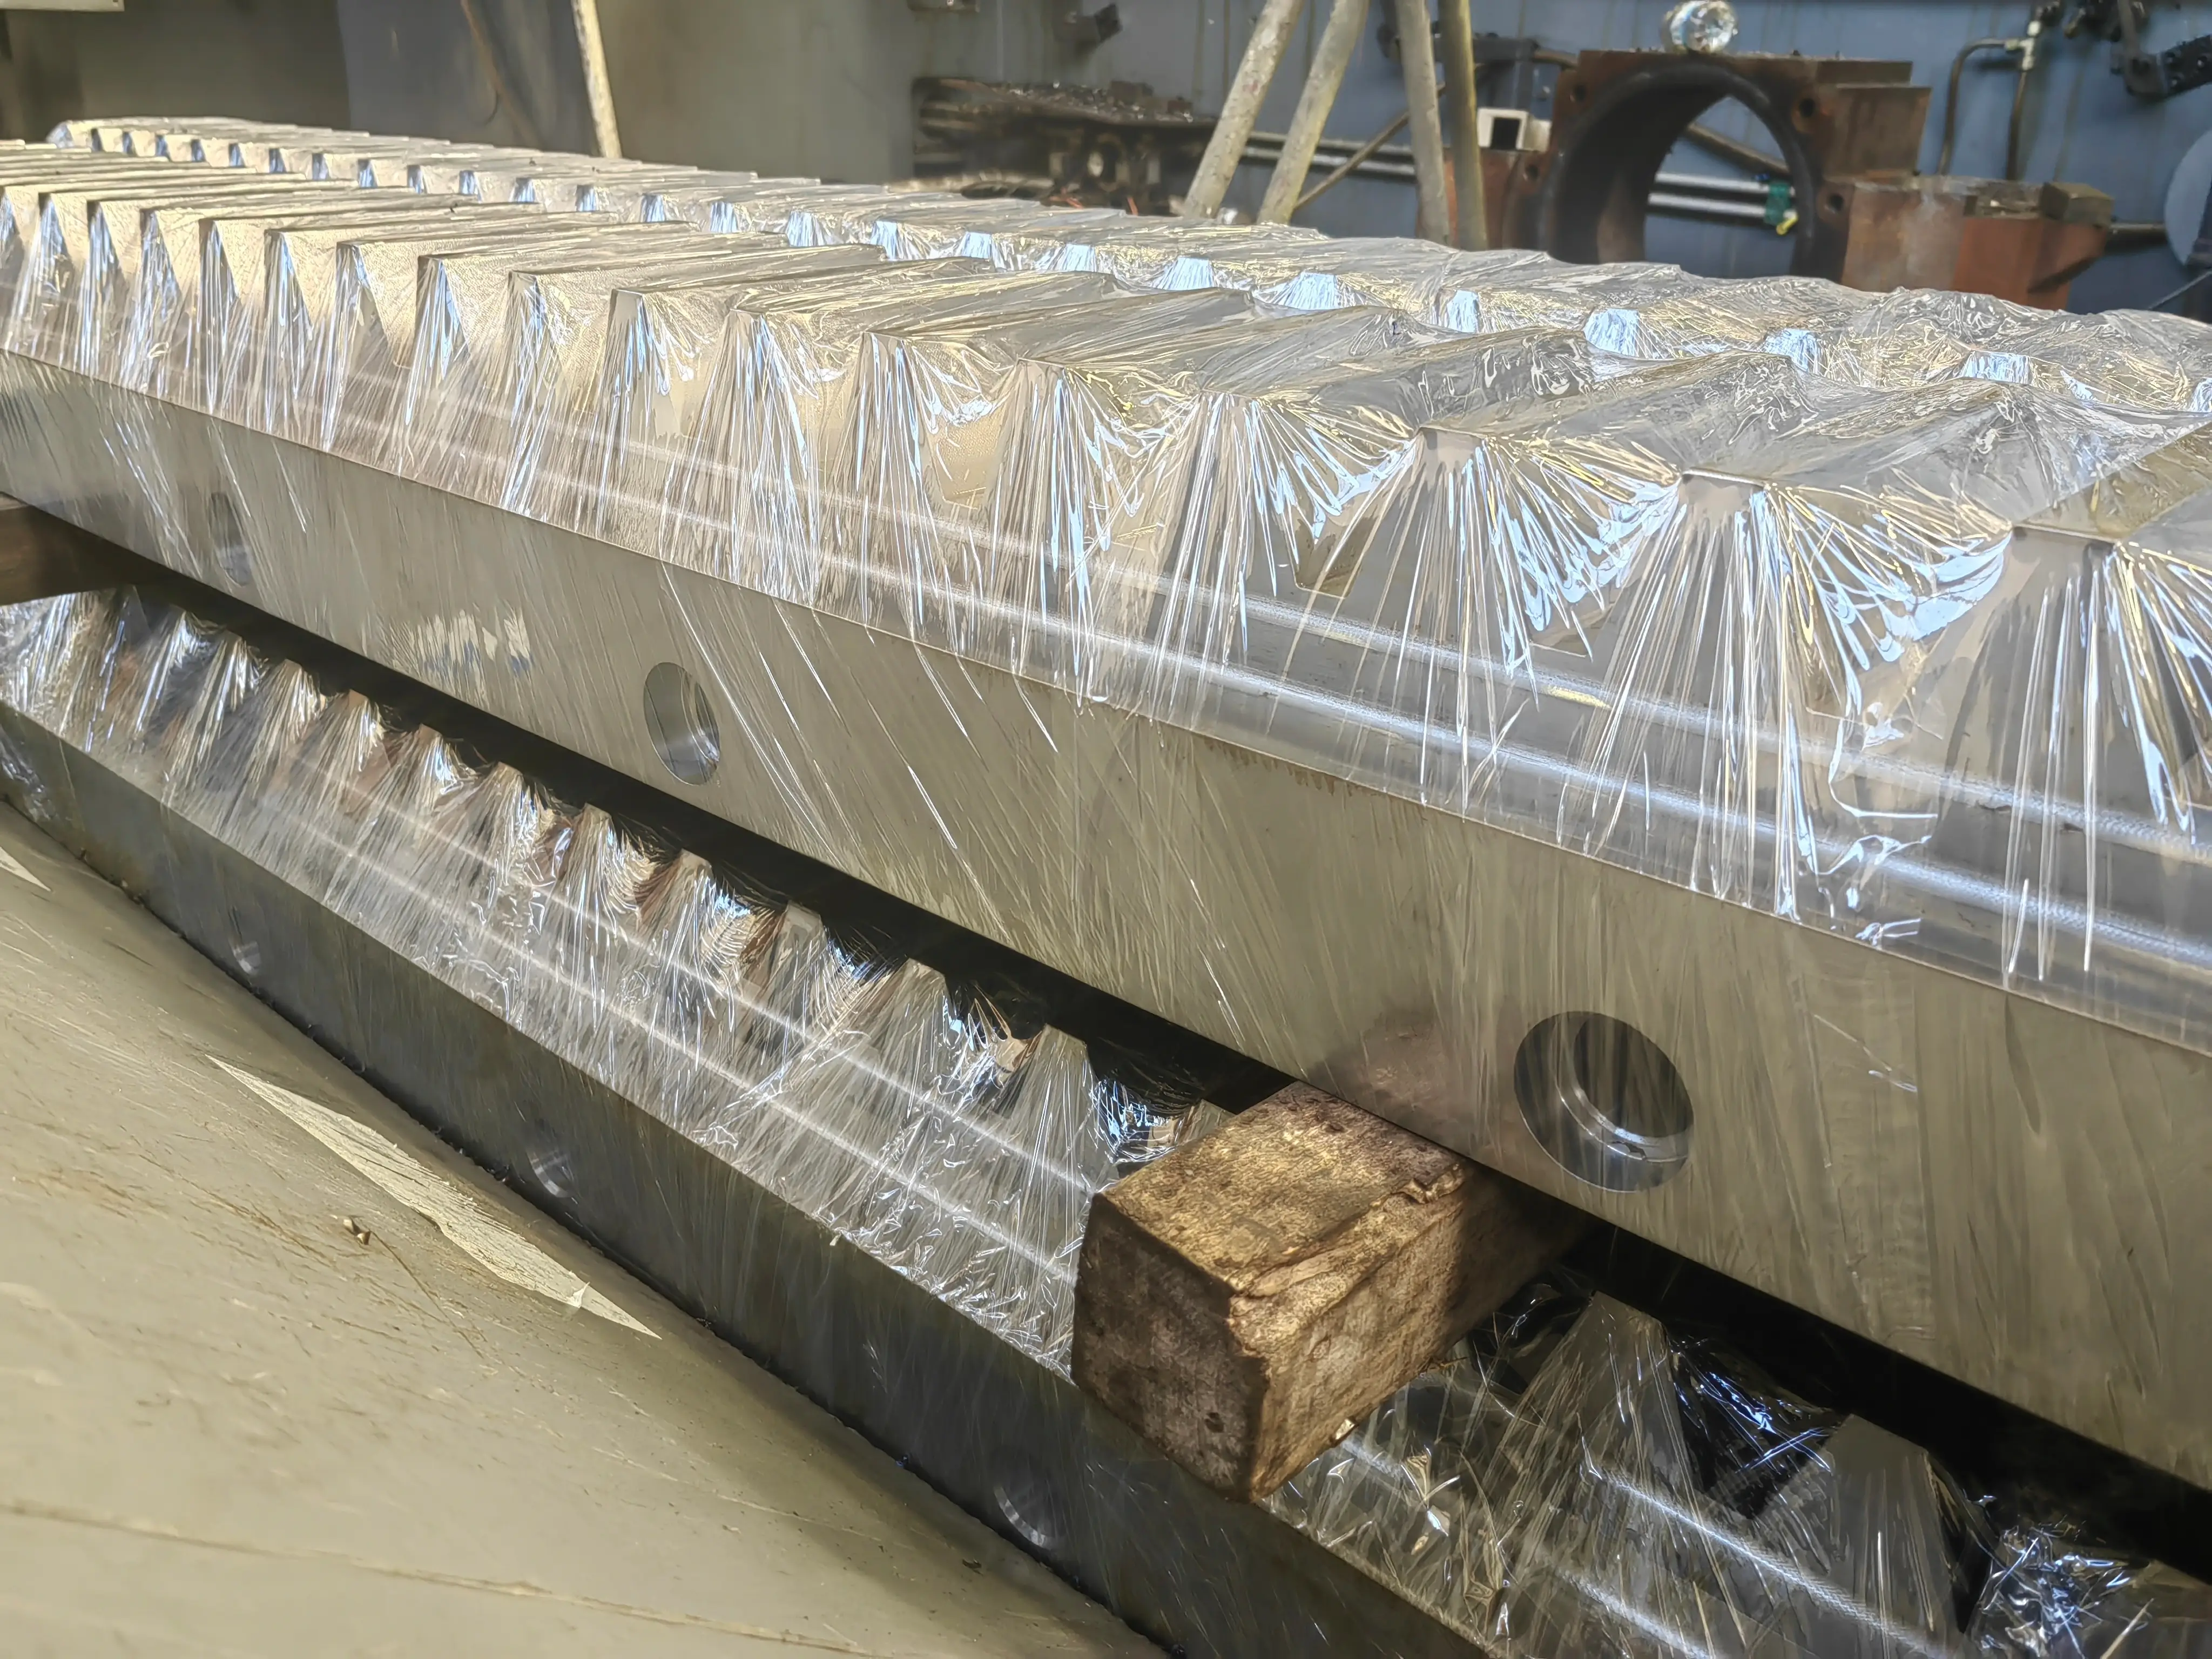
ST52-3, S355J2+N ve S690 kalite yapı çeliklerinden robotik ve sertifikalı gazaltı kaynağı ile 25 tona ve 10 metre boya kadar rijit, dinamik titreşimleri sönümleyen ağır makine şaseleri üretiyoruz.
İMALATLARIMIZ
Gerilim Giderme ve Köprü Tipi CNC Şase İşleme
Kaynak operasyonu sonrasında fırında ısıl gerilim giderme veya vibrasyonlu gerilim alma yöntemleriyle şasenin iç gerilimleri sıfırlanır; ardından 6000×3000 mm köprü tipi CNC tezgahlarımızda lineer ray ve kızak yüzeyleri ±0.015 mm düzlemsellik toleransıyla tek bağlamada işlenir.
İMALATLARIMIZ
Lazer Tracker & CMM ile 3D Geometrik Doğrulama
İşlenen tüm makine şaseleri, Leica Lazer Tracker ve hassas CMM ölçüm cihazlarımızla 3D boyutsal kontrole tabi tutulur. Paralellik, diklik ve yüzey düzlemsellik raporları eksiksiz teslim edilir.
Teknik Kapasite ve İmalat Standartları
10 Metre Boy ve 25 Tona Kadar Tek Parça Ağır Makine Şaseleri
Lineer Kızak ve Ray Yataklarında ±0.015 mm Düzlemsellik ve Paralellik
ST52-3, S355J2+N ve S690 Yapı Çelikleri, Gerilim Gidermeli Kaynaklı Gövdeler
Kocaeli, Dilovası, Gebze, Sakarya, Bursa ve Avrupa Ağır Sanayi Pazarı
İlgili Hizmet ve İmalat Çözümlerimiz
KÜRESEL TEDARİK VE KAZANIMLAR
Endüstriyel Makine Şase İmalatı & CNC Şase İşleme – Sıkça Sorulan Sorular
Büyük ebatlı makine şaselerinde kaynak sonrası gerilim giderme (stress relieving) nasıl uygulanır?
Kaynak sonrası oluşan iç gerilimlerin şasenin zamanla çarpılmasını önlemek amacıyla ısıl tavlama fırınlama veya kontrollü titreşimli gerilim giderme yöntemi uygulanarak şase geometrisi kalıcı olarak stabilize edilir.
Endüstriyel makine şaselerinde lineer kızak ve ray yüzeyleri hangi toleranslarda işlenir?
6000×3000 mm köprü tipi CNC freze ve borverk tezgahlarımızda şasenin tüm referans ve kızak yüzeyleri tek bağlamada işlenerek 10 metre boyda ±0.015 mm düzlemsellik ve paralellik hassasiyeti sağlanır.