Özel Makine İmalatı ve Anahtar Teslim Üretim Hatları Projeleri
Endüstriyel Üretimde Özel Makine İmalatının Kritik Rolü
Modern endüstriyel tesislerin operasyonel verimliliği, standart seri üretim ekipmanlarıyla her zaman maksimum seviyeye ulaşılamayan özel süreç optimizasyonlarına dayanır. Bu bağlamda, **özel makine imalatı**, fabrikaların tedarik zinciri ve üretim akışındaki darboğazları ortadan kaldıran en stratejik mühendislik disiplinidir. Sektördeki satın almacılar, fabrika müdürleri ve makine tasarımcıları için proje başarısı; imal edilen mekanik aksamların, şasi konstrüksiyonlarının ve tahrik sistemlerinin en yüksek geometrik toleranslarla üretilmesine bağlıdır.
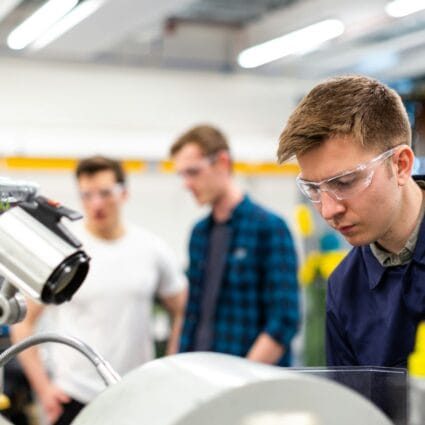
Akyavuz Endüstri olarak, endüstriyel tesislerin ihtiyaç duyduğu karmaşık mekanizmaları, yüksek mukavemetli ana gövdeleri ve işlevsel komponentleri titizlikle hayata geçiriyoruz. **Üretim hattı imalatı** süreçlerinde ham maddeden son montaja kadar her aşama, titizlikle planlanan mühendislik adımlarını barındırır.
Kritik Parça İmalatı ve Mühendislik Adımları
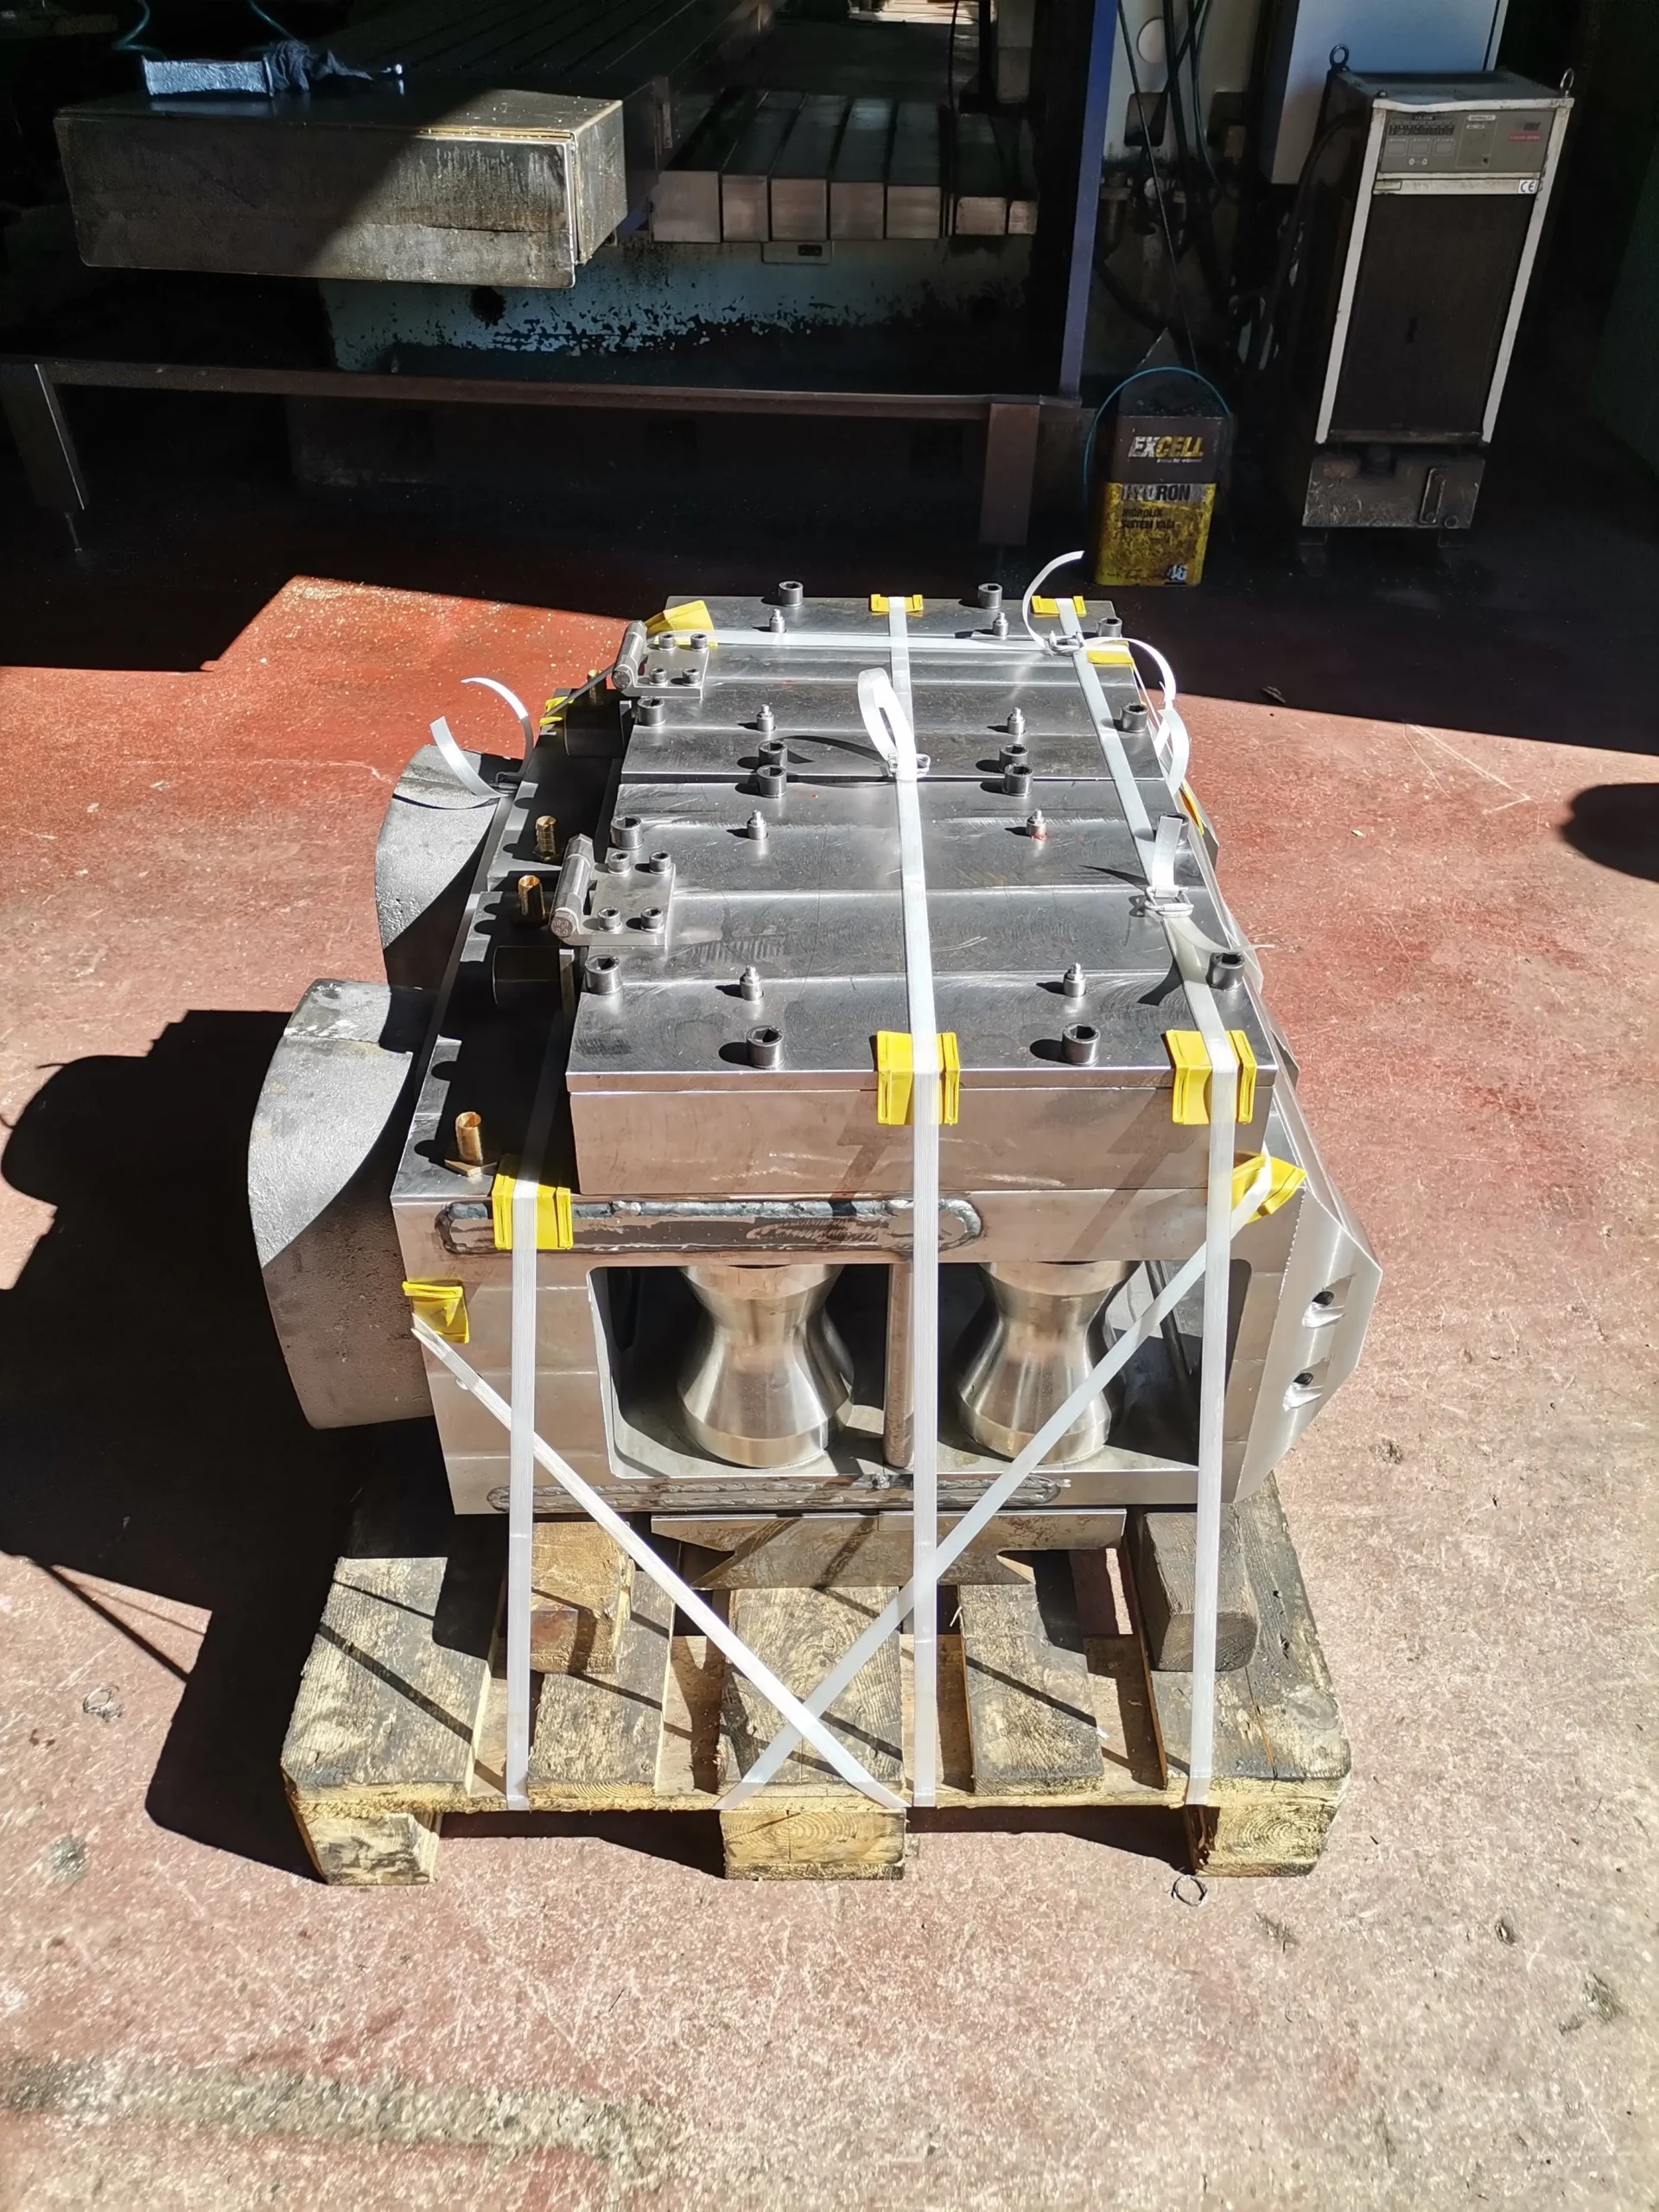
Özel olarak tasarlanan bir makinenin veya bir **endüstriyel otomasyon hattı kurulumu** projesinin kalbi, zorlu çalışma koşullarına dayanım gösteren imalatlı parçalardır. Bu parçaların üretim döngüsü şu teknik adımlardan oluşur:
- Hammadde Hazırlığı ve Malzeme Kalitesi: Proje gereksinimlerine uygun olarak S355JR, St52, 42CrMo4 veya paslanmaz çelik (AISI 304/316) gibi sertifikalı hammaddelerin temini ve lazer/plazma kesim ile ön hazırlığı yapılır.
- Kaynaklı Konstrüksiyon ve Gerilim Giderme: Ağır yük taşıyan makine gövdeleri ve şasiler, sertifikalı kaynakçılar tarafından MIG/MAG veya TIG yöntemleriyle birleştirilir. Kaynak sonrasında iç gerilmeleri almak amacıyla parça boyutuna uygun fırınlarda gerilim giderme tavlaması uygulanır.
- Hassas CNC İşleme: Büyük boyutlu gövdeler CNC borverk ve portal freze tezgahlarında işlenirken, dönel simetrik parçalar CNC torna operasyonlarından geçer. Bu aşamada mikron seviyesinde hassasiyet elde edilir.
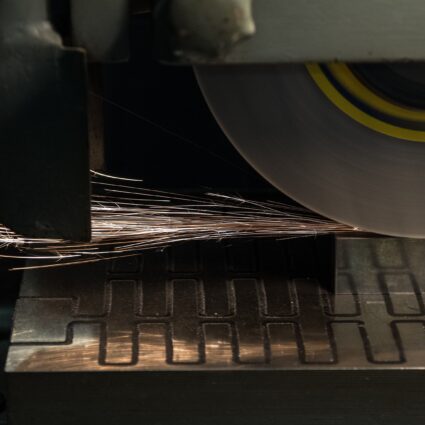
- Isıl İşlem ve Yüzey Bitirme: Aşınmaya maruz kalan dişliler, miller ve kızaklar indüksiyon veya sementasyon ısıl işlemlerine tabi tutulur. İhtiyaca göre taşlama operasyonları ile Ra yüzey kalitesi hedeflenen değerlere getirilir.
Teknik Parametreler ve Boyutsal Toleranslar
Endüstriyel makinelerde tolerans yönetimi, mekanik aksamların uzun ömürlü çalışması için hayati önem taşır. Yüksek devirli miller, yataklama yuvaları ve hidrolik bloklar gibi kritik bileşenlerde ISO tolerans normlarına tam uyum sağlanır. Aşağıdaki tabloda, Akyavuz Endüstri tarafından gerçekleştirilen **fason makine üretimi** projelerindeki standart işleme kriterleri yer almaktadır.
| İşlem Türü | Ulaşılan Boyutsal Tolerans | Hedeflenen Yüzey Pürüzlülüğü (Ra) | Kalite Kontrol Yöntemi |
|---|---|---|---|
| CNC Borverk / Portal Freze | ± 0.01 mm | Ra 0.8 µm – 1.6 µm | Lazer İzleme ve 3D CMM Ölçüm |
| CNC Torna ve Silindirik Taşlama | ± 0.005 mm (H7/h6 geçme) | Ra 0.2 µm – 0.4 µm | Havalı Komparatör ve Dijital Mikrometre |
| Kaynaklı Konstrüksiyon İşleme | ± 0.5 mm (Genel Şasi) | Ra 3.2 µm – 6.3 µm | Ndt (Tahribatsız Muayene) ve Şerit Metre |
Kalite Kontrol ve 3D CMM Doğrulama Süreçleri
İmalatı tamamlanan her bir endüstriyel parça, sevk edilmeden veya montaja alınmadan önce sıkı bir metroloji kontrolünden geçer. Üç boyutlu koordinat ölçüm cihazları (CMM) ve optik tarama sistemleri kullanılarak, parçaların teknik resim verilerine uygunluğu mikron düzeyinde doğrulanır. Bu sayede saha montajında sıfır hata prensibiyle çalışılır ve **özel makine imalatı** projelerinde mekanik uyumsuzluk riski tamamen ortadan kaldırılır.
Akyavuz Endüstri ile Kaliteli Parça ve Ürün İmalatı Çözümleri
Akyavuz Endüstri olarak, modern makine parkurumuz ve tecrübeli mühendislik ekibimizle özel parça imalatı projelerinizde çözüm ortağınız olmaya hazırız. Hemen teknik çizimlerinizi ileterek teklif alınız.