Robotik Gövde Kaynak Fikstürleri ve Geometrik Kontrol Mastarları İmalatı
Endüstriyel Üretimde Yüksek Hassasiyetli Fikstür ve Mastar İhtiyacı
Modern endüstriyel tesislerde, özellikle otomotiv, beyaz eşya ve ağır sanayi sektörlerinde, sac metal şekillendirme ve gövde montaj operasyonları mikron seviyesindeki hassasiyetlere dayanır. Üretim hatlarının kalbini oluşturan bu süreçlerde, hatasız bir montaj ve tekrarlanabilirlik sağlamak adına özel olarak tasarlanıp üretilen ekipmanlar hayati önem taşır. Bu bağlamda, **robotik kaynak fikstürü imalatı** ve **kontrol mastarı üretimi**, nihai ürünün geometrik doğruluğunu ve yapısal bütünlüğünü doğrudan belirleyen kritik birer mühendislik faaliyetidir.
Akyavuz Endüstri olarak, seri imalat yapan fabrikaların montaj adımlarında kullandığı, robotik kollarla tam uyumlu, pnömatik ve hidrolik sıkma sistemleriyle donatılmış ağır hizmet tipi fikstürler üretmekteyiz. Bu parçalar; şasi elemanları, direkler, taban sacları ve yan paneller gibi kritik gövde bileşenlerinin kaynak operasyonlarında sıfır hata toleransıyla konumlandırılmasını sağlar.
Robotik Gövde Kaynak Fikstürlerinin İmalat Adımları ve Mühendislik Detayları
Endüstriyel parça üretiminde kalite, hammaddenin seçimiyle başlar ve titizlikle uygulanan talaşlı imalat süreçleriyle devam eder. **Otomotiv kaynak aparatları** ve gövde fikstürlerinin imalatı şu kritik aşamalardan oluşur:
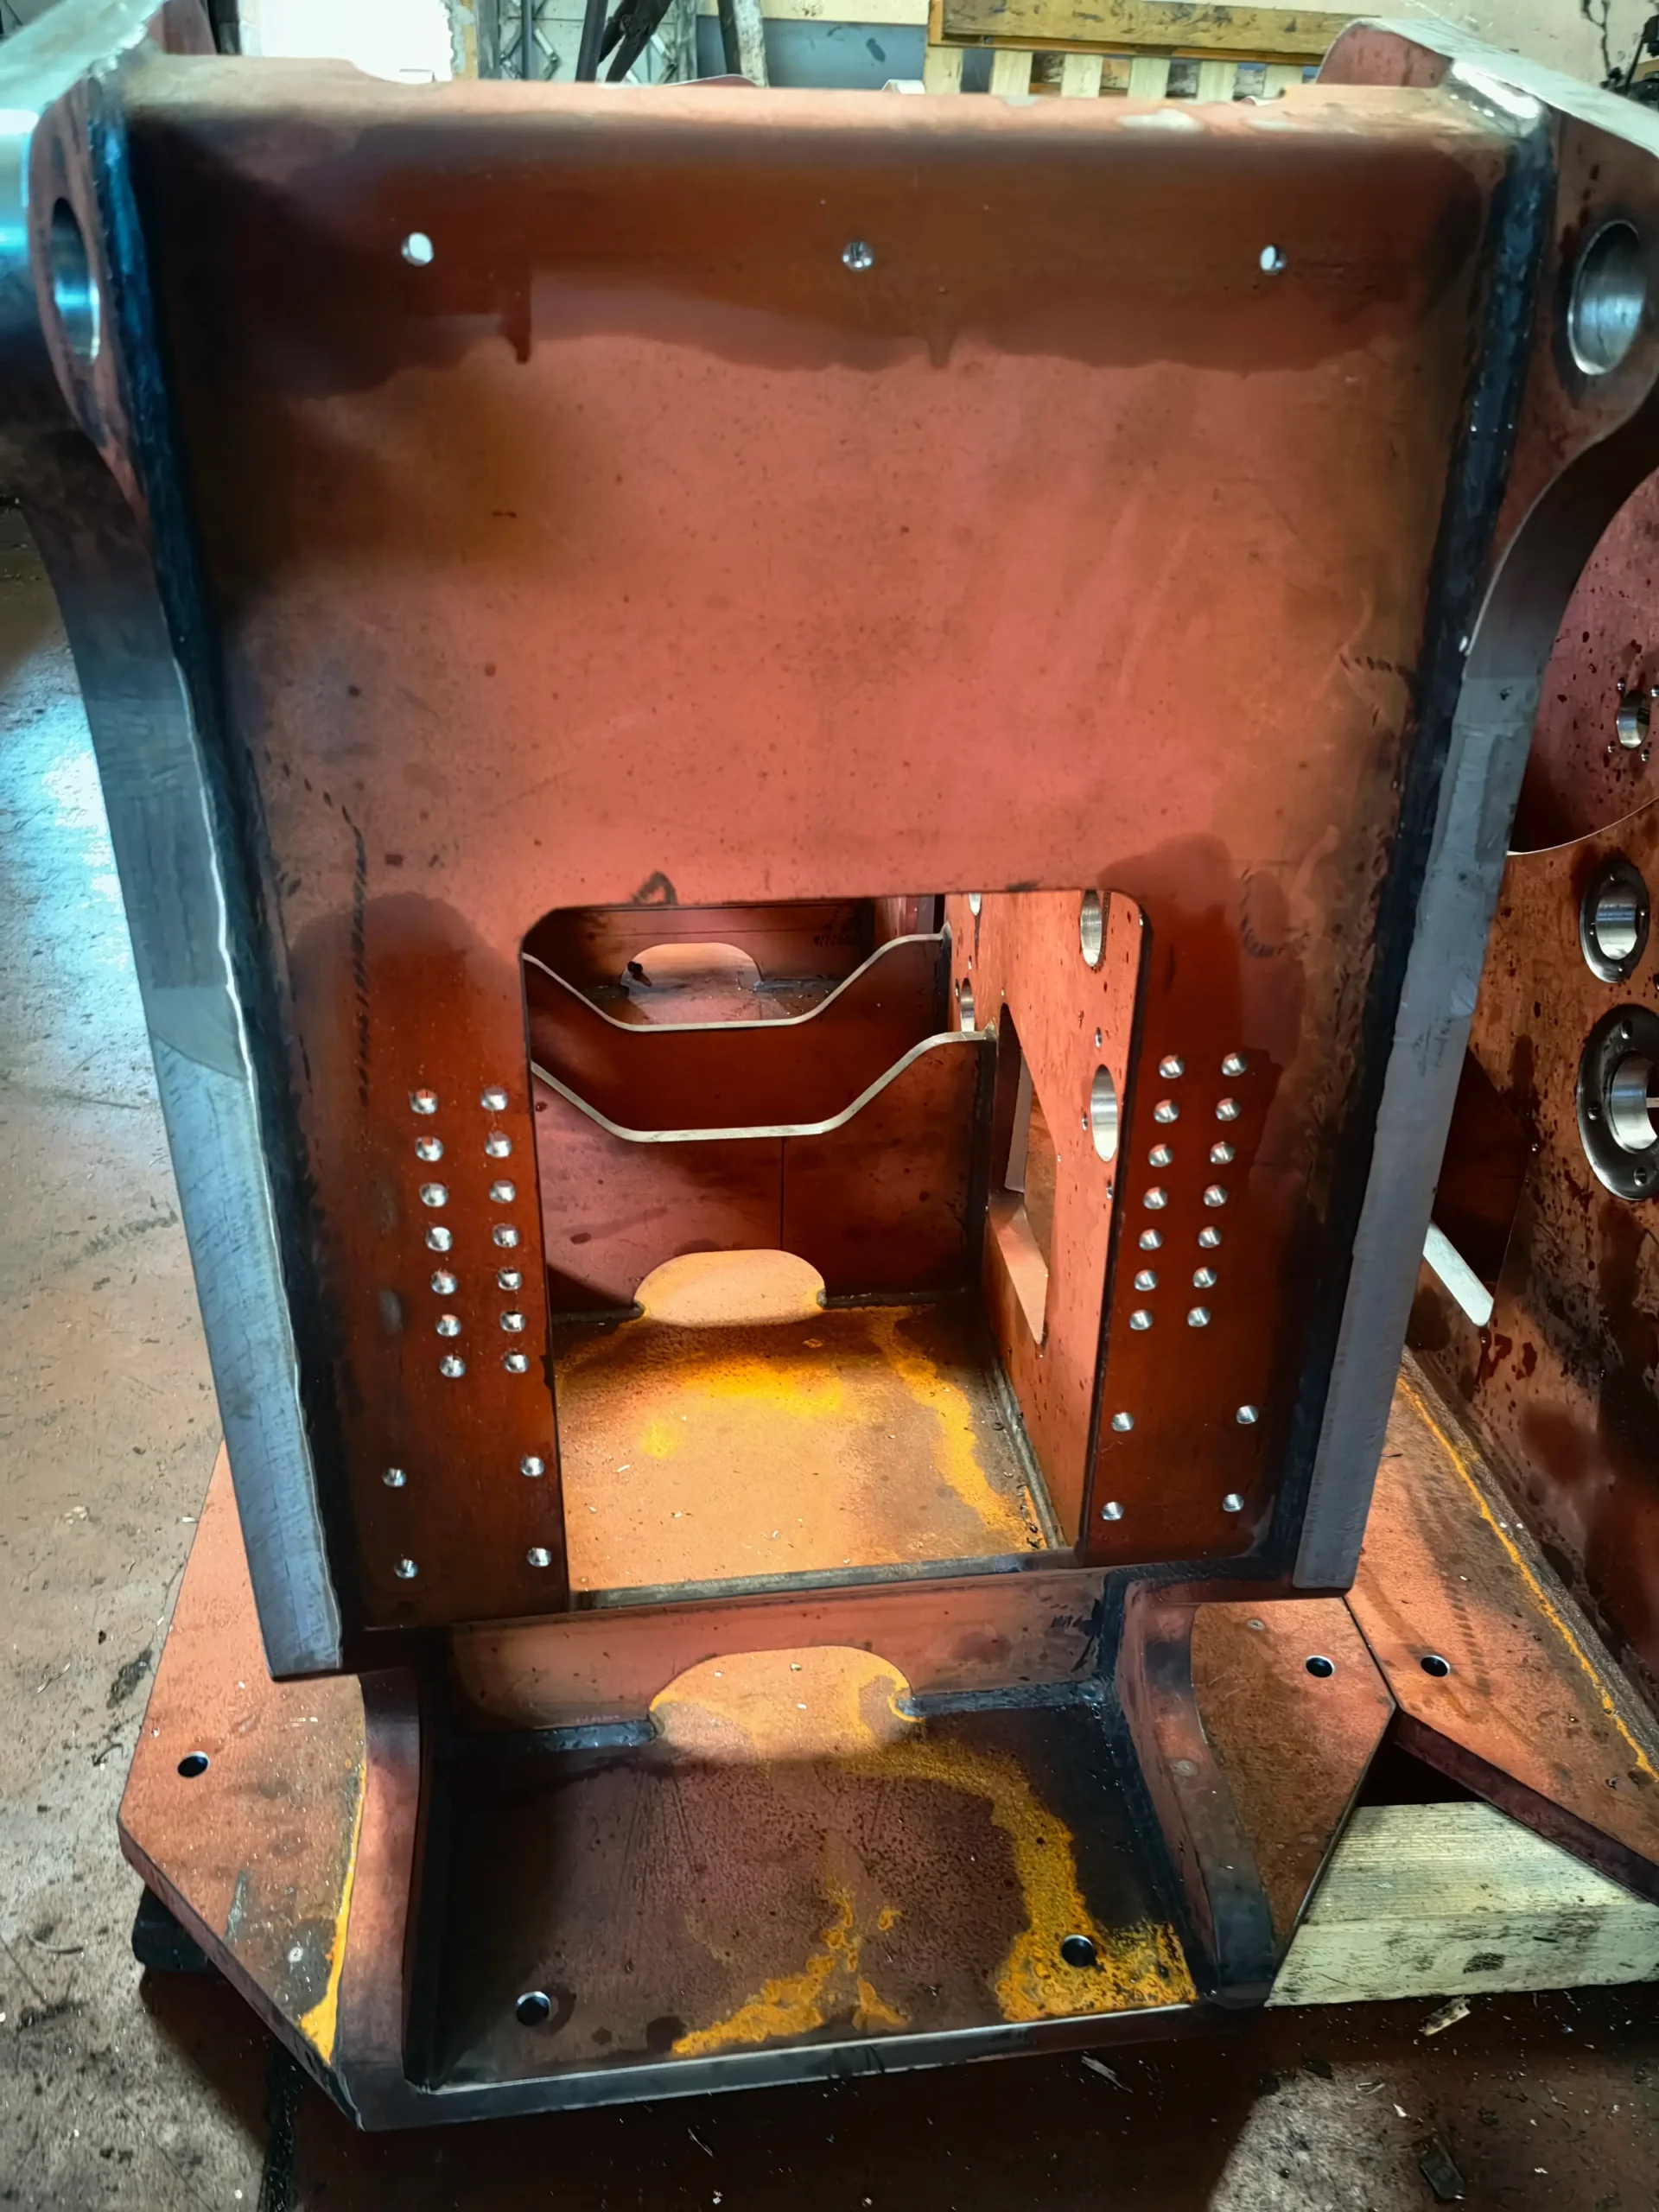
- Hammadde Hazırlığı ve Konstrüksiyon: Fikstür gövdesinde genellikle yüksek mukavemetli çelik profiller ve döküm bloklar kullanılır. Kaynaklı konstrüksiyon sürecinin ardından, iç gerilmeleri almak amacıyla parça 580°C – 620°C sıcaklıklar arasında gerilim giderme tavlamasına tabi tutulur. Bu adım, işleme sonrasında boyutsal deformasyon yaşanmasını kesinlikle engeller.
- Büyük CNC Borverk ve Portal Freze İşleme: Isıl işlem gören devasa konstrüksiyonlar, Akyavuz Endüstri parkurundaki yüksek eksen hassasiyetine sahip büyük CNC borverk ve portal freze makinelerine bağlanır. Referans yüzeyler, pin delikleri ve lokasyon yuvaları µm (mikron) hassasiyetinde işlenir.
- Yüzey İşlemleri ve Kaplama: Aşınmaya dayanıklılık için kritik temas yüzeylerine sementasyon veya indüksiyon sertleştirme uygulanır. Korozyon direnci için ise endüstriyel kaplama teknikleri tercih edilir.
Geometrik Kontrol Mastarları İmalatı ve CMM Doğrulama Süreçleri
Sadece kaynak yapmak yetersizdir; üretilen parçaların sürekli olarak kalite standartlarına uygunluğunun denetlenmesi gerekir. **CMM kontrollü fikstür imalatı** yaklaşımımız, üretilen mastarların ve kontrol aparatlarının doğruluk oranını en üst seviyeye çıkarır. Geometrik kontrol mastarları, pres baskı parçalarının ve kaynaklı montajların hem serbest haldeki hem de sıkıştırılmış haldeki toleranslarını ölçmek için kullanılır.
Bu mastarların üretiminde yüzey pürüzlülüğü genellikle Ra 0.8 – Ra 1.6 µm seviyelerinde tutulurken, boyutsal toleranslar projeye bağlı olarak ±0.01 mm ile ±0.05 mm arasında değişmektedir. İmalatı tamamlanan her ürün, iklimlendirilmiş ölçüm odalarımızda son teknoloji 3D CMM (Koordinat Ölçüm Cihazı) ile taranarak sertifikalandırılır.
İmalat ve Kalite Kontrol Parametreleri
| İmalat Parametresi | Teknik Değer / Standart | Kullanım Amacı |
|---|---|---|
| İşleme Toleransı | ±0.01 mm ile ±0.03 mm arası | Yüksek konumlandırma doğruluğu |
| Yüzey Pürüzlülüğü (Ra) | 0.8 µm – 1.6 µm | Aşınma direnci ve hassas oturma |
| Gerilim Giderme | Kontrollü Fırın Tavlaması (600°C) | Geometrik kararlılık ve deformasyon önleme |
| Kalite Kontrol | 100% 3D CMM Raporlaması | Boyutsal uygunluk doğrulama |
Akyavuz Endüstri ile Kaliteli Parça ve Ürün İmalatı Çözümleri
Akyavuz Endüstri olarak, modern makine parkurumuz ve tecrübeli mühendislik ekibimizle özel parça imalatı projelerinizde çözüm ortağınız olmaya hazırız. Hemen teknik çizimlerinizi ileterek teklif alınız.