Büyük Çaplı Kaplinler, Flanşlı Adaptörler ve Tork Milleri İmalatı
Ağır Sanayide Güç Aktarım Parçalarının Kritik Rolü
Ağır sanayi tesislerinde, enerji üretim santrallerinde, çelik fabrikalarında ve denizcilik sektöründe kullanılan devasa makinelerin kesintisiz çalışması, kusursuz bir güç aktarım mekanizmasına bağlıdır. Bu mekanizmaların en kritik bileşenleri olan mekanik bağlantı elemanları, yüksek tork değerlerini, eksenel kaçıklıkları ve dinamik yükleri tolere edebilecek mühendislik çözümleri gerektirir. Ağır sanayi güç aktarım parçaları kategorisinde yer alan bu elemanların imalatı, standart talaşlı imalat süreçlerinin çok ötesinde, ileri düzey mühendislik hesaplamaları ve hassas tolerans kontrolü talep eder. Akyavuz Endüstri olarak, bu devasa sistemlerin kalbini oluşturan kritik bileşenleri endüstriyel standartların üzerinde bir kalibreyle üretiyoruz.
Büyük Çaplı Kaplin İmalatı ve Mühendislik Detayları
Döner ekipmanlar arasında güç ve moment aktarımını sağlayan kaplinler, özellikle yüksek güçlü motor ve jeneratör gruplarında hayati bir öneme sahiptir. Büyük çaplı kaplin imalatı süreci, malzeme seçimi ile başlar. Genellikle dövülmüş çelik (42CrMo4 veya 34CrNiMo6 gibi yüksek mukavemetli ıslah çelikleri) veya sfero döküm malzemeler tercih edilir. Hammadde hazırlığının ardından parçalar, içyapıdaki gerilimleri minimize etmek amacıyla gerilim giderme tavlamasına tabi tutulur.
İmalat adımları sırasıyla şu aşamalardan geçer:
- Kaba torna operasyonları ile fazlalık malzemelerin uzaklaştırılması,
- Büyük çaplı CNC dikey torna ve borvek tezgâhlarında hassas delik işleme,
- Dişli kaplinler için yüksek hassasiyetli azdırma veya vargel diş açma işlemleri,
- Dinamik balans alma testleri ile yüksek devirlerde oluşabilecek titreşimlerin önlenmesi.
Flanşlı Adaptör İşleme ve Sızdırmazlık Odaklı Üretim
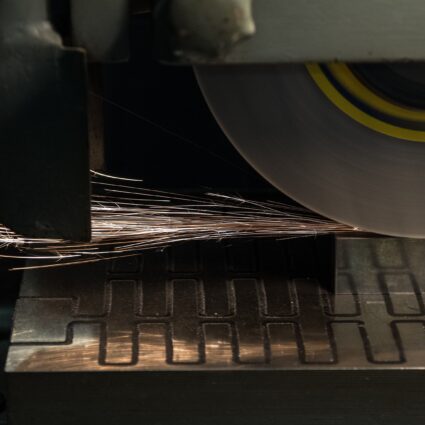
Boru hatları, basınçlı kaplar ve büyük redüktör çıkışlarında flanşlı bağlantıların güvenliği tesis güvenliği açısından irade dışı duruşları engeller. Flanşlı adaptör işleme operasyonları, özellikle sızdırmazlık yüzeylerinin (sıkıştırma yüzeyleri, o-ring kanalları veya cıvata delik dairelerinin) mikronik hassasiyetle işlenmesini gerektirir. Portal freze ve CNC torna tezgahlarımızda işlenen adaptörler, en zorlu basınç ve sıcaklık dalgalanmalarına dahi dayanıklılık gösterecek şekilde tasarlanır. Yüzey pürüzlülüğü değerlerinin (Ra) kritik sınırlarda tutulması, contaların ömrünü maksimize eder.
Tork Mili Üretimi ve Isıl İşlem Teknolojileri
Burulma (torsion) momentine maruz kalan miller, mekanik sistemlerin en çok zorlanan elemanlarıdır. Tork mili üretimi, malzemenin homojen mukavemet dağılımına sahip olmasını zorunlu kılar. İmalat sürecinde:
- Yüksek mukavemetli alaşımlı çeliklerin kullanımı,
- Derin delik delme ve taşlama operasyonları ile geometrik eşmerkezliliğin sağlanması,
- Yüzey sertliğini artıran indüksiyon sertleştirme veya sementasyon ısıl işlemleri,
- 3 boyutlu CMM (Koordinat Ölçüm Cihazı) ile son kontrol ve geometrik tolerans doğrulama aşamaları titizlikle uygulanır.
Teknik İmalat Parametreleri ve Tolerans Kriterleri
| Parça Adı | Maksimum Çap Kapasitesi | Ulaşılabilen Boyutsal Tolerans | Hedeflenen Yüzey Pürüzlülüğü (Ra) | Uygulanan Isıl İşlem |
|---|---|---|---|---|
| Büyük Çaplı Kaplin | Ø 2000 mm | IT6 – IT7 | Ra 0.8 – 1.6 µm | Islah / Gerilim Giderme |
| Flanşlı Adaptör | Ø 1500 mm | IT7 | Ra 1.6 – 3.2 µm | Normalizasyon |
| Tork Mili | Ø 800 mm (Boy: 4000 mm) | IT5 (Taşlanmış) | Ra 0.2 – 0.4 µm | İndüksiyon / Sementasyon |
Akyavuz Endüstri ile Kaliteli Parça ve Ürün İmalatı Çözümleri
Akyavuz Endüstri olarak, modern makine parkurumuz ve tecrübeli mühendislik ekibimizle özel parça imalatı projelerinizde çözüm ortağınız olmaya hazırız. Hemen teknik çizimlerinizi ileterek teklif alınız.